Årsaker til plutselig skruebrudd under drift av WPC-granulatorekstruder
Årsaker til plutselig skruebrudd under drift av WPC-granulatorekstruder
Årsaker til plutselig brudd under drift av den parallelle dobbeltskruen gjengede blokken (kompresjonsblokk/transportblokk)
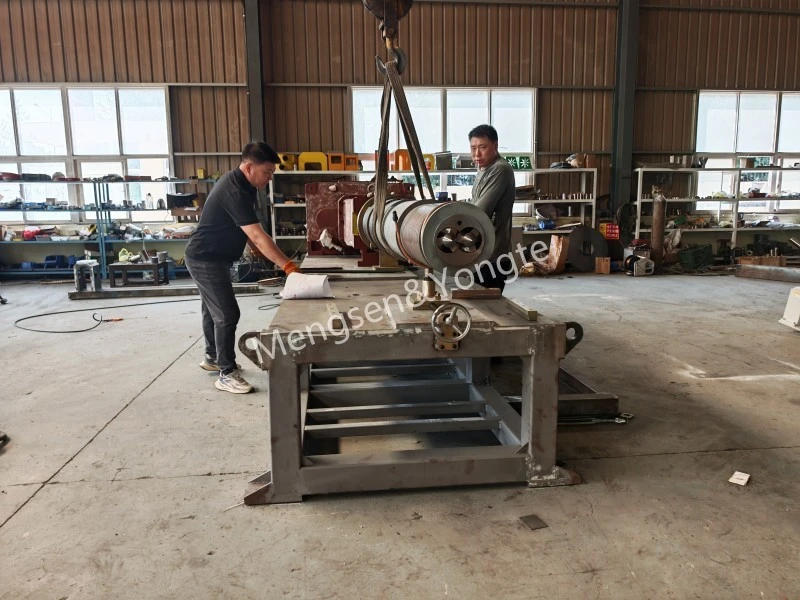
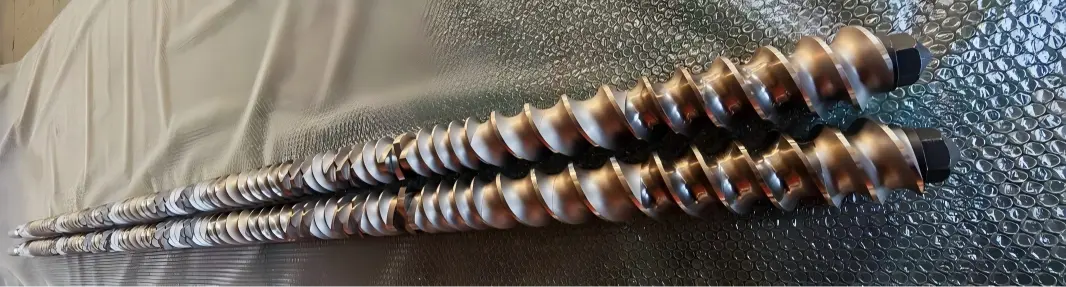
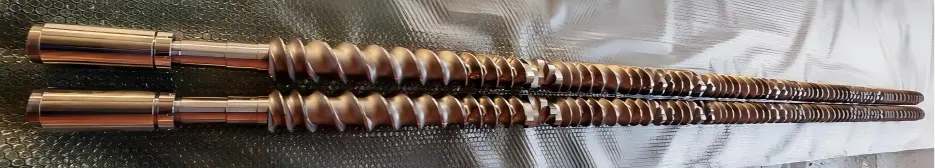
Yongte WPC granuleringsekstruder er utstyrt med en parallell dobbeltskrue ekstruder, hvor skruene består av en sentral aksel og modulære gjengede blokker. De valgte gjengede blokkmaterialene er WR4 eller WR7, som gir utmerket slitasje- og korrosjonsbestandighet; følgelig viser skruene enestående holdbarhet under disse driftsforholdene. Under produksjon utsettes imidlertid de gjengede blokkene kontinuerlig for kombinerte skjær-, kompresjons- og friksjonsspenninger. Hvis det oppstår noe unormalt i disse prosessene, kan det føre til en plutselig bruddsvikt i de gjengede blokkene, som direkte forårsaker nedleggelse av produksjonslinjen og resulterer i betydelige nedetidstap og vedlikeholdskostnader for bedriften. De følgende avsnittene analyserer systematisk de potensielle årsakene til plutselige bruddfeil i de gjengede blokkene til parallelle dobbeltskrueekstrudere.
Brudd på WPC granulator ekstruder parallelle dobbeltskruer gjengede komponenter representerer en sprø bruddmodus; det er sjelden forårsaket av en enkelt faktor som øyeblikkelig overbelastning, men er snarere et resultat av de kombinerte effektene av materialfeil, spenningskonsentrasjon og operasjonelle sjokkbelastninger. Disse årsakene kan klassifiseres i fire hovedkategorier: selve materialet, maskinerings- og monteringsprosesser, produksjons- og driftsforhold og utstyrsfeil.
Forskjeller: Brudd involverer vanligvis fragmenterte deler med en sprø bruddoverflate og ingen signifikant plastisk deformasjon; slitasje manifesterer seg som gradvis tynning; torsjonssvikt er vanligvis forårsaket av overskridelse av tillatt momentgrense for skruen.
1、 Materialer og varmebehandlingsfeil
1. Varmebehandling mislyktes
Det nitrerte laget er for tykt, noe som resulterer i høy sprøhet; grunnmaterialet mangler tilstrekkelig temperering, og etterlater gjenværende indre spenninger; ved eksponering for driftsvarme frigjøres disse spenningene, noe som fører til direkte brudd;
Slukkende sprekk: Mikrosprekker ble generert under bråkjølingsprosessen; disse sprekkene ble ikke oppdaget under fabrikkinspeksjonen, men de forplantet seg under drift, noe som førte til et momentant brudd.
2. Råmateriale, porøsitet eller hulrom: Innvendige inneslutninger eller krympende hulrom i smidde eller støpte deler utgjør iboende defekter. Under normale driftsforhold er stress konsentrert på disse feilstedene; enhver svingning kan føre til at disse defektene brister umiddelbart.
3. Feil materialvalg: en formulering med høy fyllstoff (glassfiber, kalsiumkarbonat, kjønrøk) ble feilaktig brukt med vanlig nitrert stål; en formulering med høy korrosjonsbestandighet ble påført varmbearbeidede stål uten molybden, noe som resulterte i erosjon av underlaget og dannelse av mikrosprekker.
Yongte WPC granuleringsekstruder utstyrer høykvalitets skrue og tønne, så den vil ikke skade på grunn av materialer og varmebehandlingsfeil. skruematerialet vårt er WR4, WR4 er et slitesterkt legeringsmateriale med høy ytelse, hovedsakelig brukt i produksjon av nøkkelkomponenter i industrielt utstyr, spesielt i dobbeltskrueekstrudere, blandekomponenter og andre felt. I tillegg kan WR4 styrke overflateegenskapene ytterligere gjennom overflatenitrering eller wolframkarbidsprøyteprosess for å danne et slitesterkt lag med en tykkelse på 0,1~0,3mm, med hardhet opp til HV1200~1500, som er egnet for råvarebehandling som inneholder fyllstoffer med høy hardhet (som kvartspulver og metallpulver).
2、Mekanisk montering og strukturell spenningsanalyse
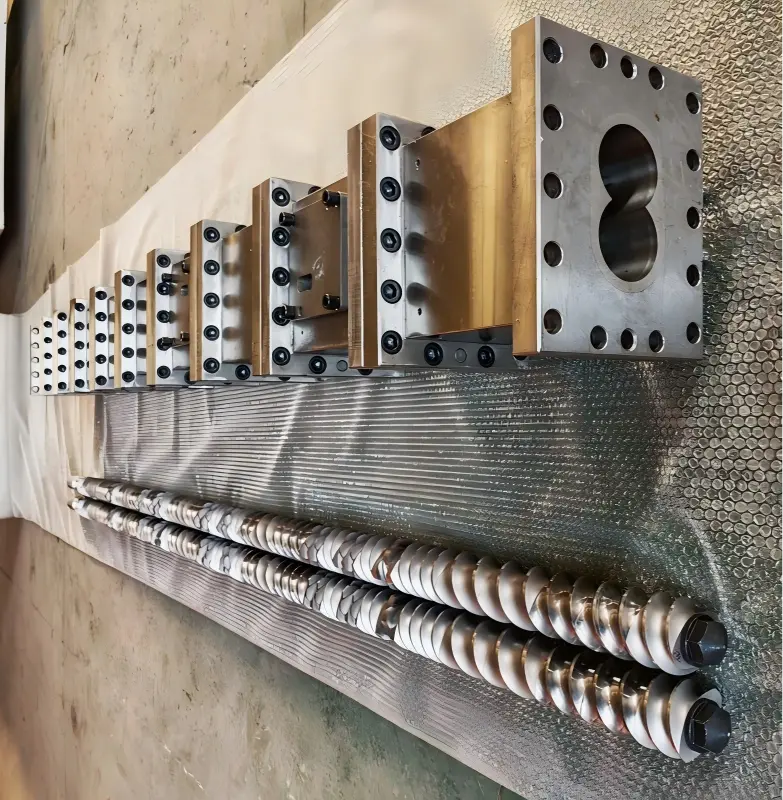
1. For stor aksial forspenning: Den gjengede blokken er sikret med en låsemutter; hvis forspenningen er satt for høyt, utsettes den gjengede blokken for kontinuerlig høyt statisk trykk; ved oppvarming overlapper den termiske ekspansjonseffekten denne tilstanden, noe som fører til at den indre trykkspenningen overskrider materialets bruddgrense.
Den aksiale klaringen mellom tvillingskruene er kritisk: hvis klaringen er for liten, vil skruene utvide seg på grunn av varme, noe som får endeflatene til de gjengede blokkene til å komprimeres og sprekke.
2. Spenningskonsentrasjon for kilespor/indre hull: De skarpe hjørnene eller altfor små filetene i det indre hullets kilespor utgjør spenningskonsentrasjonspunkter; en for stram nøkkelpasning kan indusere mikrosprekker i kilesporet, som deretter fortsetter å forplante seg.
3. Den gjengede overflaten er ujevn eller inneholder fremmedlegemer; endeoverflaten kan ha grader, jernspon eller materialrester; etter montering oppstår det lokal punktkontakt på endeflaten, noe som resulterer i lokalisert høyt trykk under drift, noe som kan føre til sprekker ved kontaktpunktene.
4. Dårlig skruejustering (ikke-sirkularitet mellom de to skruene); slitasje på koblingen eller lagerhuset; overdreven koaksialitetsavvik mellom de to parallelle skruene; de gjengede blokkene utsettes for periodisk vekslende bøyespenning, noe som fører til utmattelsesbrudd.
3、 Innvirkning på prosessdriftstilstanden (umiddelbar belastning som utløser brudd)
1. Kaldstart / Materialblokkering-indusert hard-start: Når materialet inne i tønnen avkjøles og størkner, blir skruen tvangsstartet, noe som resulterer i et øyeblikkelig dreiemoment som langt overstiger det nominelle dreiemomentet; dette genererer en enorm støtbelastning som direkte knekker skrueblokken – det vanligste ulykkesscenarioet på stedet.
2. Fremmedobjekter som kommer inn i tønnen (f.eks. hardmetallgjenstander); muttere, pakninger, skruespon eller metallverktøy som faller ned i beholderen og setter seg fast mellom den gjengede blokken og tønnen, og genererer et forbigående trykkstøt.
3. Lokal overoppheting og plutselige endringer i termisk stress: den lokale temperaturen stiger kraftig og synker deretter raskt; denne vekslende termiske syklusen induserer termiske sjokk sprekker; spesielt for nitrerte komponenter er deres termiske sjokkmotstand dårlig.
4. Overdreven materialfylling eller plutselige trykkendringer, en kraftig økning i matehastigheten eller en blokkert eksosåpning kan føre til at hodetrykket øker øyeblikkelig, og utsette den gjengede blokken for betydelige periferiske og aksiale krefter.
4、Akkumulering av tretthetsskader (eksisterende skjulte sprekker, plutselig innsettende)
Den gjengede komponenten utsettes for vekslende dreiemoment og vekslende spenning over en lengre periode, noe som forårsaker at mikrosprekker på overflaten gradvis forplanter seg; disse skadene er ikke synlige for det blotte øye. Men når sprekkene når en kritisk størrelse, forplanter de seg plutselig uten noen forvarsel, og gir inntrykk av å "plutselig svikte".
Rask inspeksjonsmetode på stedet (visuell inspeksjon av bruddoverflaten)
· Bruddoverflaten viser gamle sprekker og et skalllignende mønster: utmattelsesbrudd (som følge av langvarig vekslende stress, ikke øyeblikkelig påvirkning).
· Flate og lyse tverrsnitt med sprø korn: varmebehandling-indusert sprøhet / sprekker i det nitrerte laget
· Bruddoverflaten viser trykkdeformasjon og metallriper; brudd indusert av fremmedlegemer.
· Bruddet oppstår ved det indre hullets kilesporplassering: kilesporspenningskonsentrasjon
Tilsvarende forebyggende tiltak
1. Materialinnkjøpsinspeksjon: utfør ikke-destruktiv testing og hardhetstesting på smiing; verifisere materielle kvalifikasjonsrapporter; kontroller nitreringssjiktdybden for nitrerte komponenter for å forhindre dannelse av sprø nitrerte lag.
2. Montering: Kontroller strengt aksial forspenning og kontroller koaksialiteten til skruen; rengjør endeflaten grundig og rund trinnkantene.
3. Driftsprosedyre: Ikke tvangsstart kjøleren; sørg for at det blokkerte materialet er oppvarmet tilstrekkelig til å smelte det før du bruker stasjonen; installer en traktmagnet for fjerning av jern.
4. Daglig inspeksjon: Overvåk hovedenhetens dreiemoment og svingninger i hodet; utfør regelmessige inspeksjoner av trykklagrene for å forhindre aksial forskyvning.
Relaterte nyheter
- Hvor mange former trengs for ett sett med dørkarmer?
- Integrert anti-bromatingssystem for resirkulert plastekstrudering
- Yongte-gummiskum mikroporøst siverør-produksjonslinje vellykket idriftsatt for indisk klient
- Fordelene med Rubber Soaker vanningsrør kontra tradisjonelle vanningsrør
- Kan Yongte levere nøkkelferdig prosjekttjeneste for WPC-terrasseanlegg?
- 200x50 mm resirkulert trelastmaskin av massiv plast testet med suksess
Legg igjen en melding


Nyhetsanbefalinger