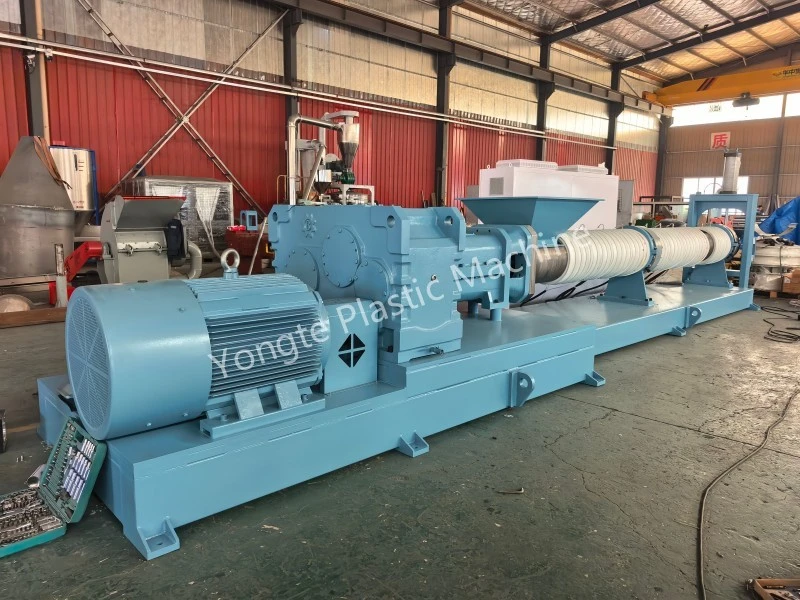
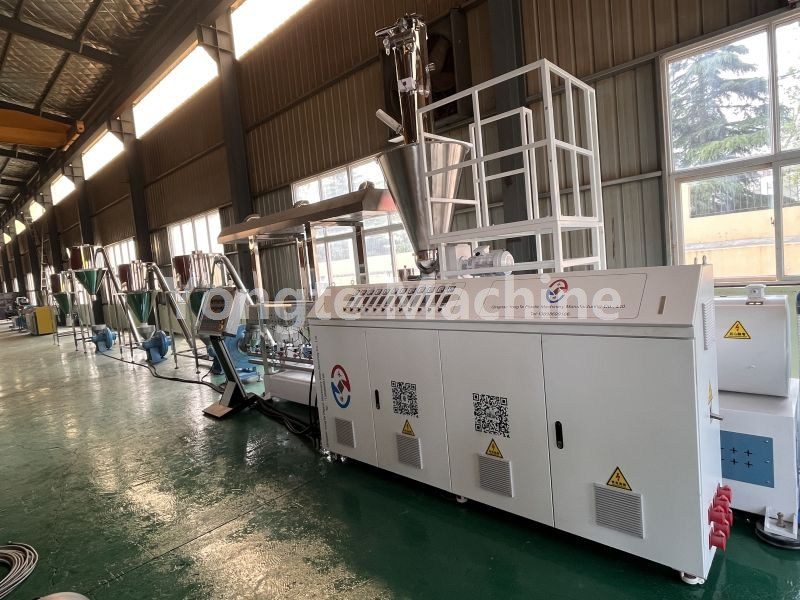
Demontering og montering Parallell dobbel skrue for WPC pelletiseringsmaskin
SH75 Parallell Dobbelskrue demontering og monteringsveiledning
Under drift av WPC pelletiseringsmaskinen, hvis vedlikehold er nødvendig på grunn av slitasje på skrue- og sylinderenheten, skal brukeren demontere og sette sammen disse komponentene igjen. Demonterings- og monteringsprosedyrene for den modulære flate dobbeltskruemaskinen SH75 må utføres i strengt samsvar med de foreskrevne driftsprosedyrene; alt personell som er involvert i disse operasjonene bør gjøre seg kjent med driftsspesifikasjonene på forhånd og ta passende beskyttelsestiltak for å forhindre sikkerhetsulykker eller skade på utstyr som følge av feil bruk. Demonterings- og monteringsveiledningen for flate to-skruer fra Yongte-ingeniørteamet er utelukkende ment som en referanse for operatører.
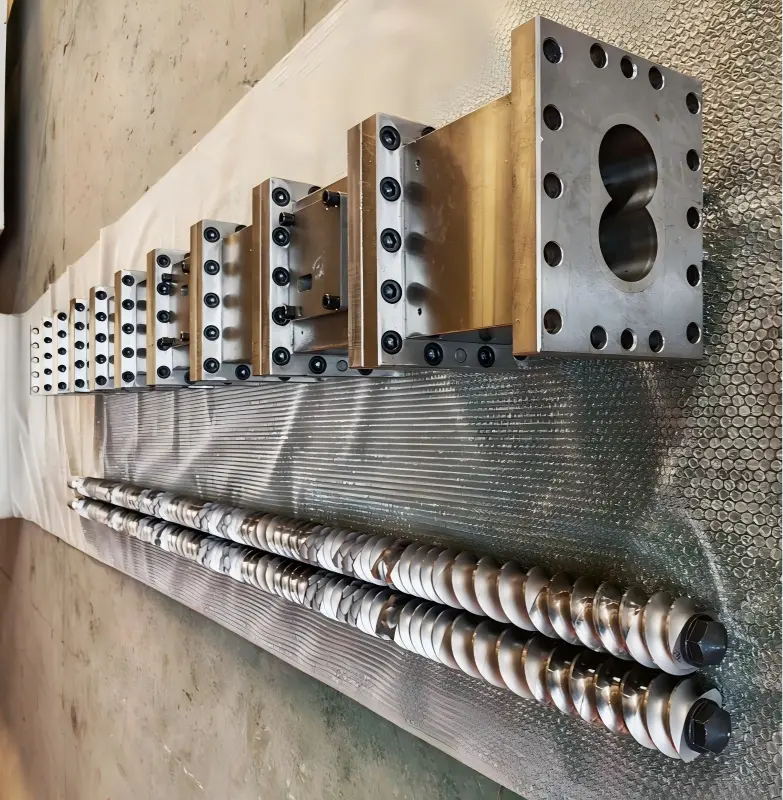
Gjelder for: Yongte WPC Pelletizing SH75 Parallell Double-Screw Extruder – Byggeblokk-stil parallelle dobbeltskruer gjengede komponenter (transportblokker, elteblokker, skjæreblokker). Disse komponentene må betjenes i par med venstre og høyre skruer riktig faset for å sikre riktig faseforhold mellom de to skruene under montering, og derved forhindre komponentinterferens eller unormal utstyrsdrift forårsaket av faseavvik.
Før du starter noen operasjon, må LOTO (Lockout/Tagout)-prosedyren følges strengt: alle strømkilder må kobles fra og det må bekreftes at utstyret er fullstendig slått av for å forhindre personskade eller utstyrsskade forårsaket av utilsiktet oppstart.
1, Forberedelse
1. Verktøy og forbruksvarer
· Spesialverktøy for skrueavtrekk, hydraulisk trekkinnretning/presse, kobberstang, kobberspade, kobbertrådbørste, trehammer (det er forbudt å slå direkte på arbeidsflaten med gjengede blokker med en stålhammer)
· Momentnøkkel, sekskantnøkkel, høytemperatur anti-klebefett (molybdendisulfid høytemperatur smørefett), markør, høytemperaturbestandige hansker, ren trekloss / gummipute
· Rengjøringsmiddel, trykkluft, vernebriller
2. Avstengning før operasjon (før skruen trekkes ut av tønnen)
1. Før du slår av maskinen, rengjør den grundig med rengjøringsmiddelet og prøv å tømme alt materiale fra tanken.
2. Kjøl ned til en sikker temperatur; koble fra strømforsyningen, plasser et advarselsskilt og lås området; slå av varme-, fôrings- og vakuumsystemer.
3. Fjern maskinhodedysen, flerhullsplaten, varmespiralen, termoelementet, vakuumdekselplaten og mateporten.
4. Løsne de segmenterte flensboltene på skruehylsen; forbered deg på å trekke ut hele dobbeltskrueenheten.
2, Full skrueuttak (forprosess)
1. Koble fra utgangskoblingen til reduksjonsgiret; merk fasen til venstre og høyre skrue og spline (dette er avgjørende for å forhindre at feil installasjonsfase skader komponenter).
2. Drifts-/hydraulisk armatur: synkroniser uttrekkingen av to skruer horisontalt; sørg for at begge skruene forblir i parallell inngrep – ikke trekk dem kraftig på den ene siden.
3. Plasser den på en trekloss; hold skruen hengende slik at den ikke kommer i direkte kontakt med bakken, noe som kan skade gjengeprofilen.
4. Rengjør materialer mens de fortsatt er varme: bruk en kobberspade og kobberbørste for å fjerne karbider; hvis materialet setter seg fast mellom den gjengede blokken og doren, bruk lokalisert, jevn oppvarming for å myke materialet før demontering; det er strengt forbudt å utsette komponenten for sterk lokal oppvarming.
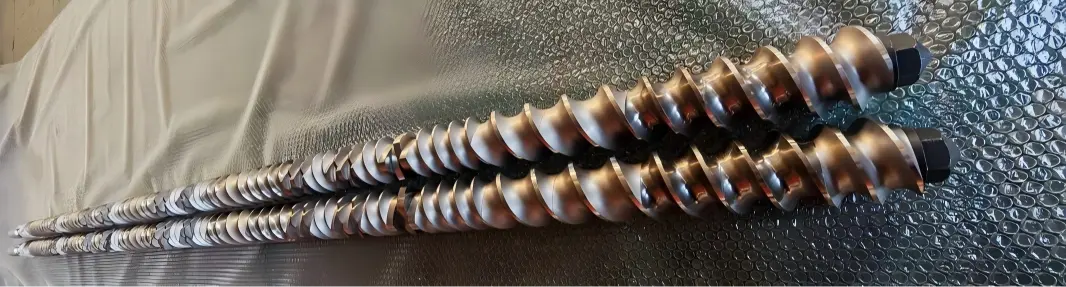
3, Demonteringsprosedyre for gjenget blokk (komponent) (demonteres sekvensielt fra maskinhodet mot reduksjonsgirkasseenden)
Sekvens: Låsemutter foran → Radial låsering → Hvert sett med gjengede komponenter
1. Løsne den fremre låsemutteren (den er vanligvis gjenget innvendig – ikke snu gjengeretningen); fjern deretter låsemutteren, trykkskiven og posisjoneringsringen.
2. Fjern de gjengede blokkene gruppe for gruppe, og fjern deretter de sammenkoblede A/B-skruekomponentene fra samme posisjon; merk hver gruppe komponenter med en merkepenn – som indikerer posisjonsnummer + side (foran/bak) + skrueretning (venstre/høyre); ta et bilde for å dokumentere monteringssekvensdiagrammet.
3. Gjenget blokk fast på doren: Bruk en hydraulisk presse kombinert med spesialverktøy for aksialpressing, med hjelp av en kobberstang; det er strengt forbudt å slå eller lirke den gjengede overflaten i en vinkel; det er også strengt forbudt å varme opp komponentens arbeidsflate direkte med en oksyacetylen-brenner.
4. Etter fullstendig demontering: rengjør kjernetappens spline, den ytre diameteren til kjernepinnen og det innvendige splinesporet til komponenten; fjerne akkumulerte karbonavleiringer eller herdet materiale; inspiser spline for slitasje, sprekker eller avslag.
5. Komponentinspeksjon: Sjekk for slitasje på gjengeprofiler og inngrepsflater, samt for groper eller sprekker; komponenter med overdreven slitasje skal kasseres umiddelbart; sliping eller reparasjon er forbudt; slike komponenter må ikke lastes inn i maskinen på nytt.
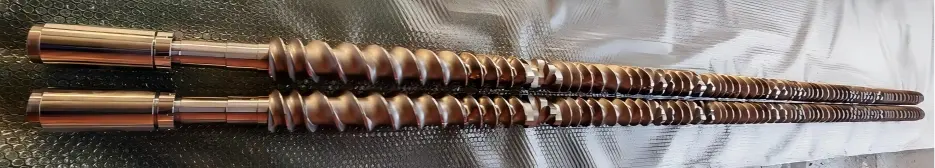
4, Gjenget blokkmontering (monter i revers i henhold til de originale tegningene eller merkingene, fra girkasseenden mot maskinhodeenden)
1. Rengjør kjernestammens spline og komponentens indre spline; påfør et tynt lag med høytemperatur-anti-klebefett (ikke påfør et tykt lag for å forhindre oppbygging av karbonisert materiale under produksjonen).
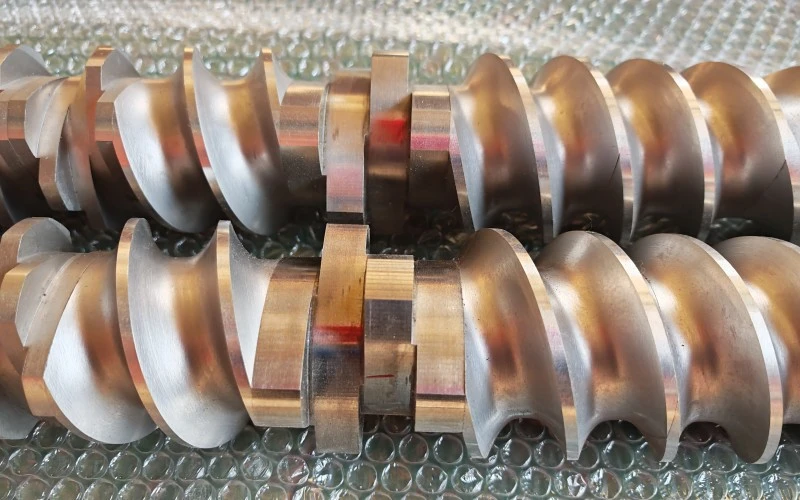
2. Monter de gjengede blokkene sekvensielt i henhold til merkerekkefølgen; installer dem i par, og sørg for at inngrepsfasene til A- og B-skruene er på linje; sørg for at komponentens endeflater er tett presset mot hverandre uten klaring, og at spline er helt på plass.
Transportblokken, elteblokken og skjæreblokken har en spesifisert orientering og må ikke installeres i motsatt retning; rotasjonsretningen og vinkelen til elteblokken må være strengt i samsvar med prosesstegningene.
For hvert sett installert, skru de to skruene manuelt for å sikre jevn inngrep uten fastkjøring eller skraping.
3. Installer posisjoneringsringen og trykkskiven i rekkefølge, og stram deretter låsemutteren på fremsiden.
4. Stram låsemutteren til spesifisert tiltrekkingsmoment (75 Nm; se generelt til produsentens anbefalte tiltrekkingsmoment; påfør diagonal forhåndsstramming i 2–3 separate trinn – ikke stram alt på en gang).
5. Etter at monteringen er fullført, justerer du de to skruene manuelt: sørg for jevn, kontinuerlig rotasjon uten blokkering eller unormale bankelyder; det skal ikke være metallfriksjon mellom de to skruene.
6. Verifikasjon: Sammenlign med de originale monteringsbildene for å bekrefte komponentsekvensen, retningen og antallet.
5, Skru montering av tønnen
1. Rengjør tønnens indre grundig; sørg for at bøssingen er fri for karbonisert materiale og inspiser bøssingen for slitasje.
2. De to skruene forblir i inngrep med konstant fase; når tønnen skyves horisontalt synkronisert inn, oppdages motstanden umiddelbart, og maskinen skal ikke betjenes med overdreven kraft.
3. Monter den bakre koblingen, juster den med den tidligere markerte splinefasen, og fest koblingshylsen og posisjoneringsstiften.
4. Sett på plass tønneflensene for hver seksjon og stram flensboltene i diagonale trinn.
5. Restaurering varmespiral, termoelement, vakuum port, mate seksjon, maskin hodet dø
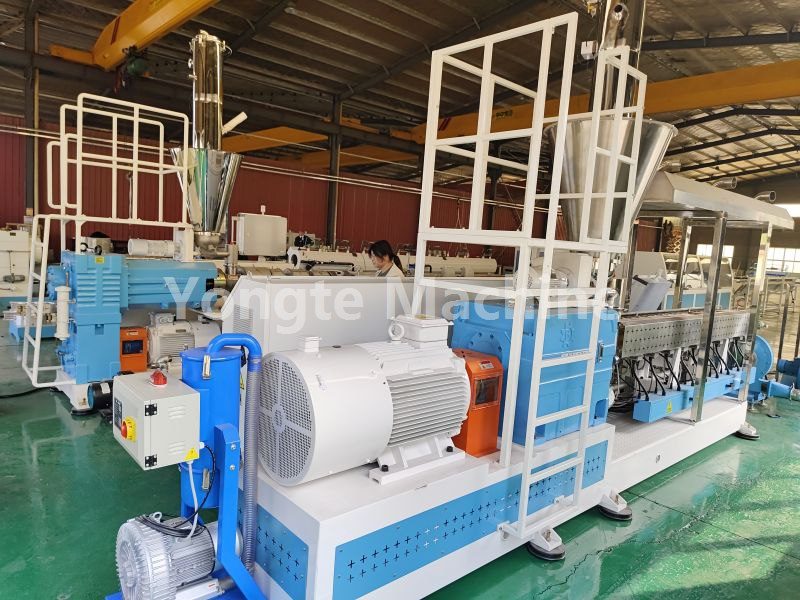
6, Inspeksjon av testkjøring
1. Gjenopprett alle ledningsforbindelser, koble fra LOTO-en, roter akselen manuelt med lav hastighet i noen omdreininger, og bekreft at det ikke er unormale friksjonslyder.
2. Utfør en joggetest uten belastning, lav hastighet, overvåk strøm og vibrasjon; hvis ingen avvik oppdages, øke temperaturen; etter at temperaturen er hevet, utfør en ny platespillertest for ny inspeksjon (ettersom utstyr kan ha en tendens til å sette seg fast på grunn av termisk ekspansjon).
3. Gjennomføre prøveproduksjon med lavhastighetsfôring; overvåke dreiemoment og trykksvingninger; bekrefte ingen abnormiteter.
7. Viktige risikoer og kontraindikasjoner (75 doble høyfrekvente feilpunkter)
1. ❌ Det er forbudt å slå arbeidsflaten med gjengede blokker med en stålhammer; Hvis du gjør det, kan det føre til kantavhugging eller tap av legeringslaget, noe som resulterer i umiddelbar utrangering.
2. ❌ Feil faseinstallasjon som fører til tvungen motorrotasjon: Direkte frakobling av klemblokken eller riper i tønnebøssingen.
3. ❌ Hvis karbonavleiringer eller jernspon er tilstede på gjengeblokkens endeoverflate før montering → kan dette forårsake overflateskade eller komponentbinding, noe som gjør komponenten umulig å fjerne under neste demonteringssyklus.
4. ❌ For høyt eller utilstrekkelig dreiemoment på låsemutteren: Utilstrekkelig dreiemoment kan føre til at komponenter forskyver seg eller brekker; for høyt dreiemoment kan føre til at mutteren setter seg fast under neste demonteringsprosess.
5. ❌ Ensidig tilbaketrekking av skruen forårsaker feiljustering mellom de to skruene og komponentkollisjoner.
6. ✅ Ta bilder og merk komponenter under demontering – dette er spesielt viktig for sammenstillinger som består av flere sammenlåsende blokker, siden det er veldig lett å feiljustere sekvensen eller vinkelen utelukkende basert på minne.
Relaterte nyheter
- Komplett produksjon av høykvalitets WPC-dekkekstruderingslinje
- Hvor mange former trengs for ett sett med wpc-dørkarm?
- Kan Yongte levere nøkkelferdig prosjekttjeneste for WPC-terrasseanlegg?
- Yongte WPC kolonnefremstillingsmaskin med co-ekstrudering er vellykket testet
- Hvordan kan plastfilmavfall brukes til å produsere tre-plastkomposittprodukter (WPC)?
- Temperaturinnstilling for WPC-ekstruderingsmaskin
Legg igjen en melding


Nyhetsanbefalinger