Vil WPC-produksjonsanlegget forårsake miljøforurensning?
WPC-produksjonsanleggets miljøvurderingsrapport
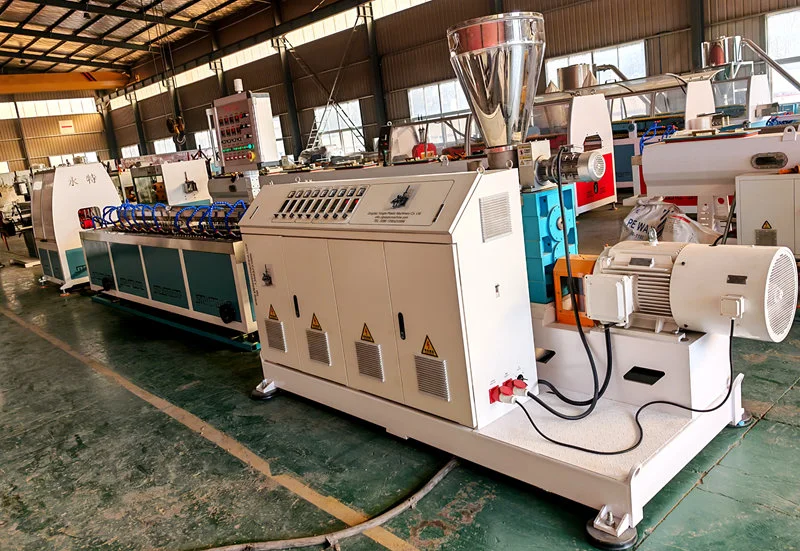
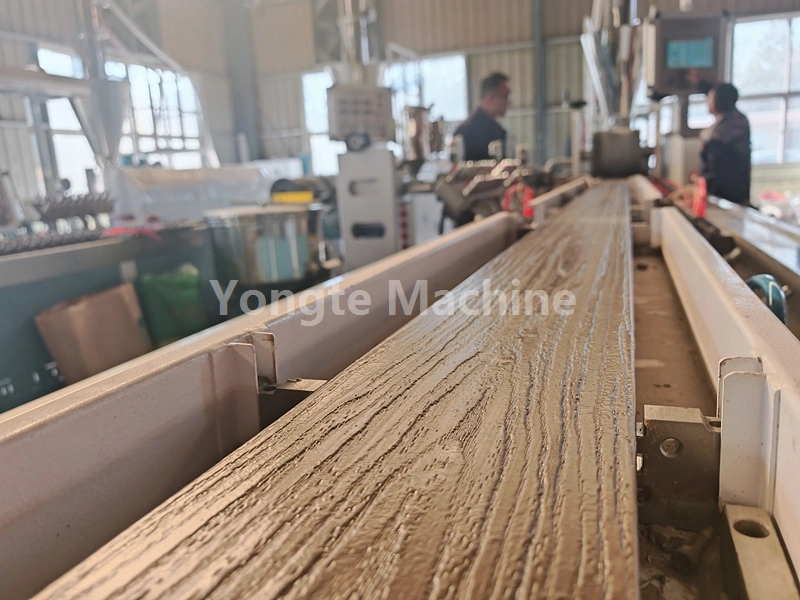
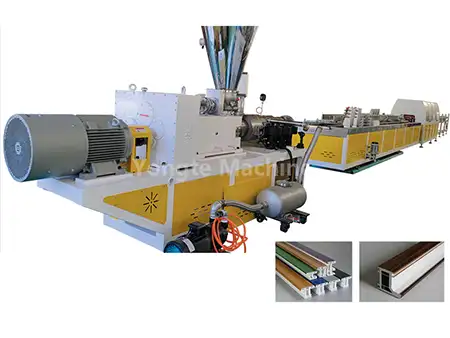
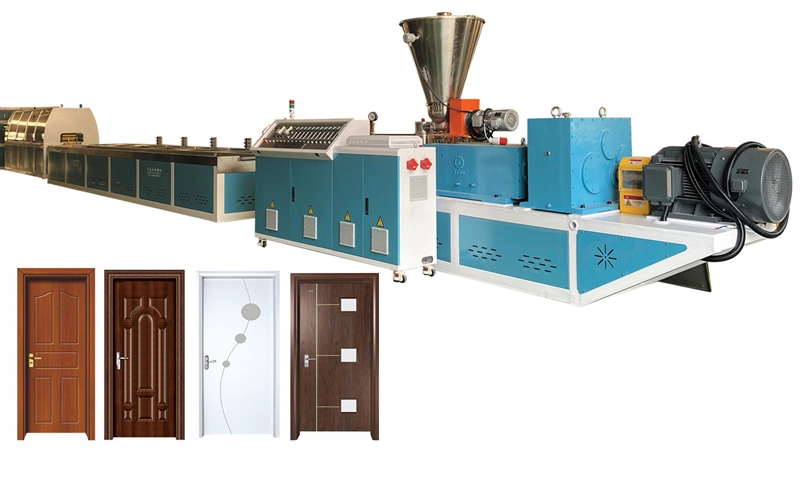
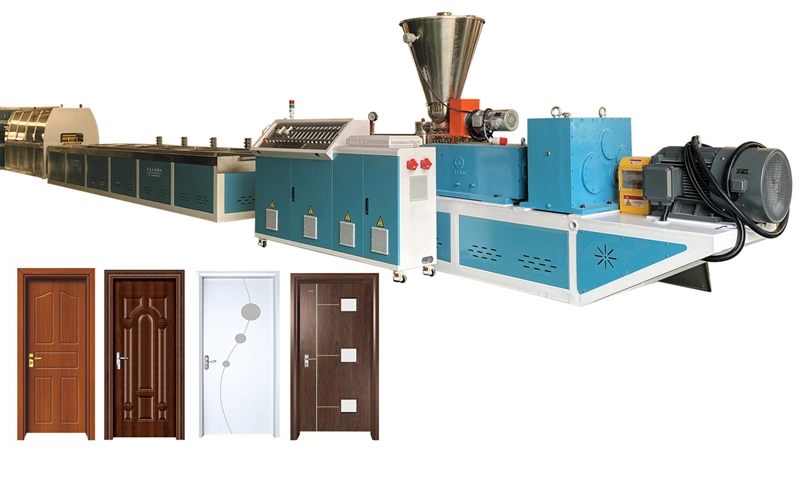
Yongte WPC produksjonsanlegg (tre plast kompositt produksjonslinje) er et spesialisert komplett sett med produksjonsutstyr designet for å behandle plastavfall og trefibre til tre-plastprodukter. Den kan skreddersys for å møte produksjonskravene til tre-plastprodukter på tvers av ulike produksjonskapasiteter og produktspesifikasjoner, og omfatter hele prosessflyten – fra forbehandling av avfallsplast og treavfall, til materialblanding og granulering, ekstruderingsstøping og etterbehandlingspolering – og dermed muliggjøre reproduksjon av resursbaserte plastbedrifter. Innebærer dette prosjektet miljøforurensningsrisiko? Dette spørsmålet krever en detaljert analyse basert på prosjektets produksjons- og utslippsfaser, samt tilsvarende forurensningsforebyggende og kontrolltiltak. Fra produksjonsprosessens perspektiv kan hvert trinn – inkludert forbehandling av råmaterialer, granulering og ekstruderingsstøping – generere avgasser, avløpsvann, støy og fast avfall i ulik grad. Hvis prosjektutvikleren installerer hensiktsmessige forurensningskontrollanlegg og implementerer standardiserte operasjonelle styringspraksis, kan alle typer forurensninger slippes ut i samsvar med regulatoriske standarder, og det vil ikke oppstå vesentlige negative påvirkninger på det omkringliggende miljøet. Omvendt, hvis effektive forurensningsforebyggende tiltak ikke implementeres, noe som fører til flyktige utslipp på ulike stadier, kan prosjektet forårsake visse grader av forurensning til de atmosfæriske, akvatiske og akustiske miljøene.
1. Prosjektoversikt og produktløsning
1.1 Produkttyper og applikasjonsscenarier
Dette prosjektet involverer produksjon av polyetylen-tre plastkomposittprodukter (PE-WPC), primært inkludert en rekke produktserier som utendørs gulv, landskapsrekkverk, strandpromenadeprofiler, innendørs veggpaneler og emballasjepaller. Disse produktene bruker høydensitetspolyetylen (HDPE) som matrise, landbruks- og skogbruksplantefibre som fyllmasse, og inneholder miljøvennlige funksjonelle tilsetningsstoffer for modifikasjon. Klassifisert som grønne byggematerialeprodukter som utnytter omfattende ressursutnyttelse, er de mye brukt i hagearbeid, kommunale ingeniørprosjekter, boliginnredning og logistikkemballasje.
Prosjektet bruker modne produksjonsteknologier med kontrollerbare forurensningsnivåer; Produksjonsprosessen involverer ingen kjemiske reaksjoner, og består utelukkende av fysisk blanding, smelteekstrudering og støpeprosesser, og klassifiserer det som et lett industrielt produksjonsprosjekt i kategorien fysisk støping.
1.2 Råvaresammensetning og proporsjonering
Råvarene til dette produktet består av tre komponenter: HDPE (virgin + resirkulert), plantefibre og miljøvennlige funksjonelle tilsetningsstoffer. Alle rå- og hjelpematerialer er fri for giftige eller farlige stoffer, inkludert formaldehyd, asbest, tungmetaller og persistente organiske miljøgifter. Sammensetningen og andelen (etter masse) av disse rå- og hjelpestoffene er som følger:
|
Komponent |
Mixing RatioRange |
forklare |
|
HDPE (jomfru + resirkulerte PE-pellets) |
40 %–60 % |
råmaterialet består av HDPE-avfall (f.eks. plastfat, paller) som har gjennomgått rengjøring og fjerning av urenheter; medisinsk plastavfall og farlig plastavfall er forbudt. |
|
Trepulver / Bambuspulver / Rishuspulver |
30 %–50 % |
40-80 mesh, tørket, fuktighetsinnhold ≤ 3 %, landbruks- og skogbruksbiprodukter |
|
Tilsetningsstoffer |
2 %–8 % |
Koblingsmiddel, PE-voks, stearinsyre, antioksidant, UV-stabilisator, fargestoff, anti-muggmiddel; fri for tungmetaller, asbest og formaldehyd |
1.3 Kontrollkrav for resirkulert materiale
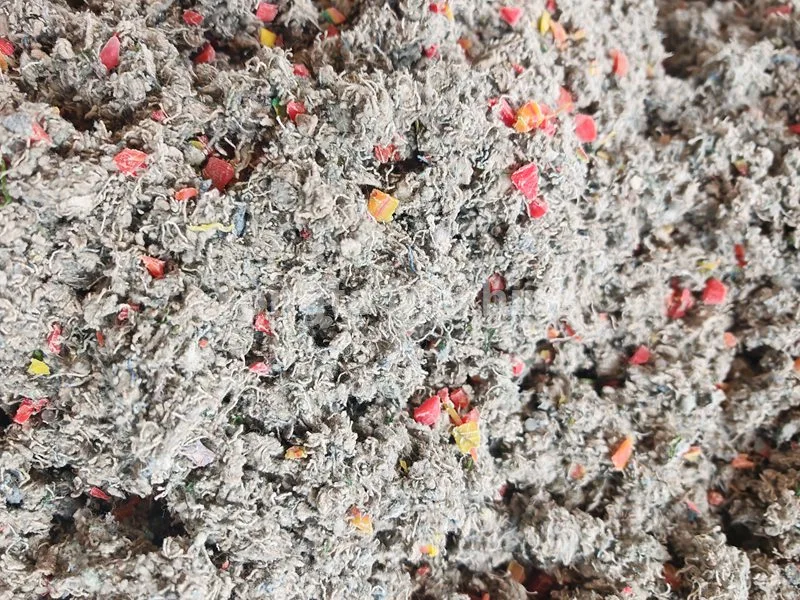
De resirkulerte HDPE-pelletene som brukes i dette prosjektet er utelukkende hentet fra lisensierte foretak som spesialiserer seg på resirkulerte materialer. Før materialinntak implementeres en streng kontrollprotokoll: verifisering av leverandørens kvalifikasjoner og batchtestrapporter, etterfulgt av magnetisk separasjon for fjerning av jern, sikting for fjerning av urenheter og sekundær vask – som sikrer fullstendig fjerning av sand, metalliske urenheter og gjenværende forurensninger. Bedriften opprettholder omfattende registre som dekker innkjøp, lagring, bruk og sporbarhet av resirkulerte materialer, og beholder testrapporter for hvert parti med råvarer. Denne protokollen forhindrer bruk av ikke-kompatibel plastavfall i produksjonen, og reduserer dermed risikoen for introduksjon av forurensning ved kilden.
2. Analyse av produksjonsprosessens flyt og forurensningsgenererende stadier
2.1 Komplett produksjonsprosessflyt
Råvareforbehandling → Blanding → Høyhastighets termisk blanding → Tre-plast komposittpelletisering → Ekstrudering, smelting og plastisering → Formforming → Vakuumsyklisk kjøling → Trekk og retting → Skjæring med fast lengde → Sliping og polering → ferdigbearbeidet produkt → inspeksjon av ferdig produkt
Ytterligere merknad: Alle prosjektkutterester og ikke-kompatible ferdigprodukter knuses fullstendig av knuseutstyr og resirkuleres deretter i batchprosessen. Innenfor anlegget blir 100 % av disse materialene syklisk gjenbrukt, uten avfallsmaterialer som slippes ut eksternt, noe som resulterer i en eksepsjonelt høy ressursutnyttelsesgrad.
2.2 Prosessbeskrivelse og forurensningsanalyse for hvert trinn
2.2.1 Råvareforbehandlingsprosess
Treavfall knuses og males til fiberpulver;
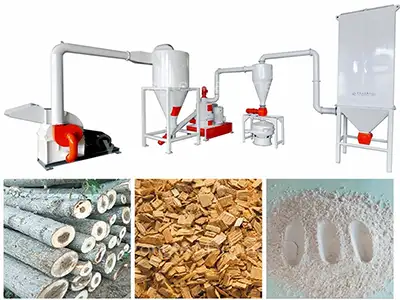
alle resirkulerte HDPE-pellets er anskaffet fra lisensierte foretak som har passende kvalifikasjoner for drift av fornybare ressurser. Forurensningene som genereres under prosessen inkluderer trepulverstøv (diffust/kontrollert), driftsstøy fra utstyr og en liten mengde faste avfallsurenheter fra sikting.
2.2.2 Forberedelse og blanding av ingredienser
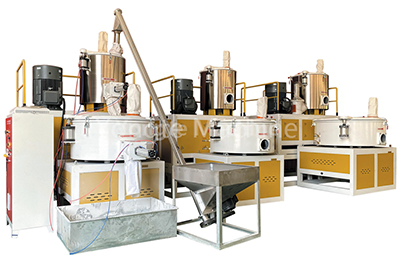
Fordel råvarene nøyaktig i henhold til formuleringen, etterfulgt av fôrings- og blandeoperasjoner; høyhastighets termisk blanding bruker selvfriksjonsoppvarming for å fremme jevn blanding av tilsetningsstoffer med råvarene. Forurensningene som genereres under denne prosessen inkluderer: spormengder av støv under fôring, spormengder av ikke-metan totale hydrokarboner under blanding, og utstyrsstøy.
2.2.3 Tre-plast komposittgranulering
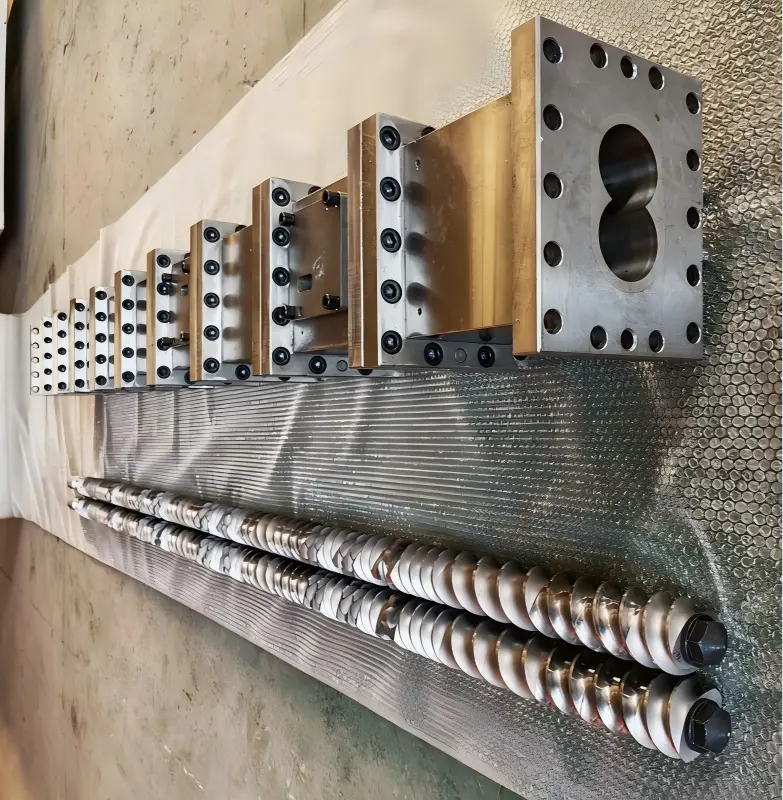
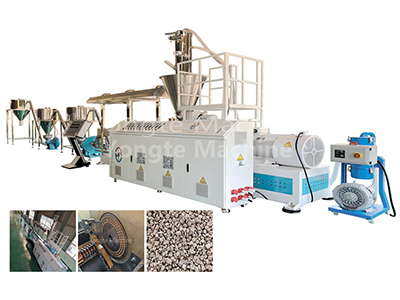
Den forbehandlede og jevnt blandede tre-plastblandingen mates inn i en dobbeltskrue-granulator, hvor den gjennomgår en rekke produksjonstrinn - oppvarming, smelting, blanding, ekstrudering, luftkjøling og knusing - for å produsere jevnt fordelte spesialiserte tre-plastpellets, og derved tilveiebringe kvalifisert råmateriale i etterfølgende støpingsfase. I denne prosessen kontrolleres temperaturen under nedbrytningstemperaturen til polyetylen; bare fysisk smelting og plastisering forekommer, uten at kjemiske reaksjoner finner sted. De primære utslippskildene i dette stadiet er: spormengder av støv fra materialtilførsel, spormengder av ikke-metanhydrokarboner generert under oppvarmings- og smeltefasen av granulatoren, og mekanisk støy fra utstyrsdrift. Hele prosessen utføres under lukkede systemforhold, med bare små mengder vanndamp som slipper ut fra mate- og utløpsportene; et dedikert gassoppsamlingssystem er installert for å fange opp og behandle denne vanndampen som slipper ut.
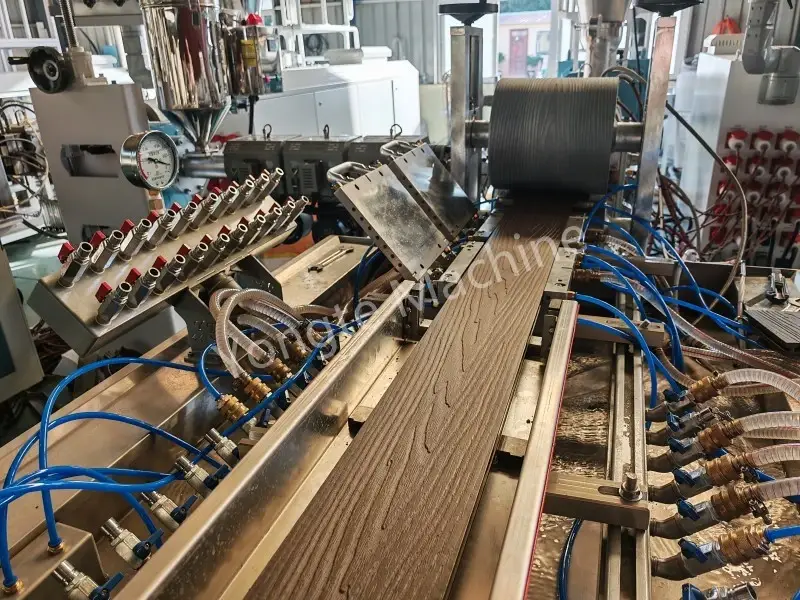
2.2.4 Ekstrusjonsstøpeprosess
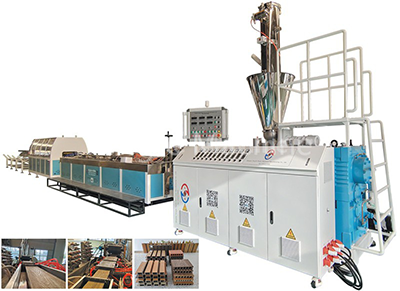
Blandingsmaterialet mates inn i ekstruderen, hvor det gjennomgår lavtemperatursmelting og plastisering (ved 160–190°C) uten å gjennomgå pyrolysereaksjoner. Den ekstruderes deretter gjennom en spesialdesignet dyse, avkjøles og formes via et vannsirkulasjonssystem, og utsettes deretter for trekking og kutting for å produsere profilemner som oppfyller de spesifiserte komposittkravene. Det resulterende skjæreavfallet samles opp av et lukket vakuumsystem og kan resirkuleres direkte for å produsere tre-plastprodukter. Temperaturen i denne prosessen kontrolleres under nedbrytningstemperaturen til polyetylen; derfor forekommer bare fysisk smelting og plastisering, uten at det finner sted noen kjemiske reaksjoner. Følgelig er de eneste utslippskildene: spormengder av ikke-metan totale hydrokarboner generert fra termisk frigjøring av tilsetningsstoffer under ekstruderingssmeltetrinnet; ubetydelig utslipp av avløpsvann fra vannsirkulasjonskjølesystemet, begrenset kun til mindre fordampningstap; og mekanisk støy generert av driften av utstyret.
2.2.5 Poleringsprosess
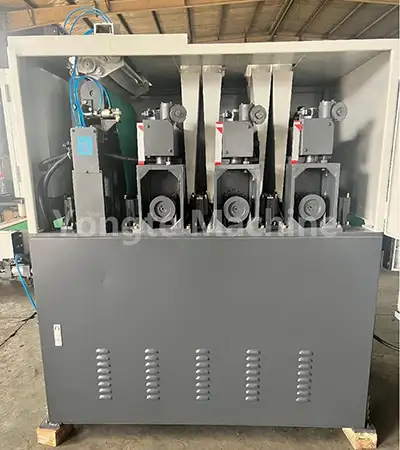
Overflatene på de dannede profilene slipes og poleres for å foredle produktets utseende; de resulterende slipesponene samles opp av en forseglet støvsuger og kan resirkuleres direkte for å produsere tre-plastkompositter. Forurensningene som genereres under denne prosessen inkluderer: en liten mengde tre-plastkomposittstøv, utstyrsstøy og maskinrester (som alle er fullstendig resirkulert og gjenbrukt).
2.2.6 Inspeksjon av emballasjeprosess
Det utføres inspeksjoner på utseendet, dimensjonene og ytelsen til de ferdige produktene; kompatible produkter pakkes og lagres, mens ikke-kompatible produkter knuses jevnt for gjenbruk. Denne prosessen genererer praktisk talt ingen forurensninger.
3. Oppsummering av den generelle forurensningsgenereringsprosessen
3.1 Eksosforurensninger
G1: Partikler (støv) som genereres under materialforberedelse, forbehandling av råstoff og slipeprosesser;
G2: Totalt ikke-metan hydrokarboner (VOC) generert i ekstruderingsstøpeprosessen;
G3: Spormengder av vanndamp og spormengder av organiske avgasser under prosesseringsfasen for tre-plastkompositt.
3.2 Forurensninger i avløpsvann
W1: Vakuumresirkulerende kjølevann for ekstruderingsforming (primært på grunn av fordampningstap; bare en liten del blir periodisk erstattet og tømt);
W2: Verkstedsgulvrengjøring av avløpsvann;
W3: Husholdningsavløpsvann fra ansatte. Det industrielle avløpsvannet inneholder ingen tungmetaller eller høye konsentrasjoner av organiske miljøgifter, og vannkvaliteten er enkel.
3.3 Støyforurensende stoffer
Den består først og fremst av mekanisk støy som genereres ved drift av utstyr som trepulvermøller, høyhastighetsblandere, komposittgranulatorer, ekstrudere, skjæremaskiner, slipemaskiner, knusere, vifter og vannpumper.
3.4 fast avfall
Generelt fast avfall: urenheter fra sikting av råvarer, oppsamlingsposer for avfallsstøv;
Farlig fast avfall: brukt motorolje generert fra vedlikehold av utstyr, og brukt aktivert karbon fra behandling av avfallsgass;
Boligavfall: daglig husholdningsavfall generert av ansatte;
Alt produksjonsavfall og ikke-konforme produkter resirkuleres fullt ut i anlegget, og ikke noe fast industriavfall slippes ut eksternt.
4. Materialbalanse og forurensningsregnskap
4.1 Hovedpunkter for materialbalanse
Hele produksjonsprosessen til dette prosjektet består utelukkende av fysisk prosessering, noe som resulterer i ingen materialtap eller avfall. Råstoffinngangen tilsvarer produksjonen av ferdig produkt pluss ubetydelig avfallsgasstap, pluss tap av urenheter i fast avfall; alt avslag er 100 % resirkulert, og oppnår en omfattende materialutnyttelsesgrad på ≥99 % og viser et høyt nivå av ren produksjonsytelse.
4.2 Kjennetegn på generering og utslipp av forurensende stoffer
1、Avfallsgass: Støvutslippskildene er svært konsentrerte; disse kan effektivt behandles gjennom lukket oppsamling kombinert med posefiltrering. VOC produseres i lave konsentrasjoner, uten illeluktende eller giftige/farlige utslipp; etter behandling via aktivert karbonadsorpsjon eller katalytisk oksidasjon, kan de slippes ut stabilt i samsvar med regulatoriske standarder.
2、Avløpsvann: Produksjonsavløpsvannet har en liten strømningshastighet, enkel sammensetning og høy resirkuleringshastighet; det er ingen kontinuerlig utslipp av avløpsvann. Husholdningskloakk forbehandles før det kobles til kommunalt avløpsledningsnett.
3、Støy: Støykilder er konsentrert i verkstedet; etter bruk av bygningslydisolasjon, utstyrsvibrasjonsreduksjon og avstandsdemping, samsvarer støynivåene ved anleggsgrensen med utslippsstandarder.
4、Fast avfall: Alt fast avfall sorteres og samles inn og kastes i samsvar med regulatoriske standarder; Farlig avfall er underlagt full prosessregistrering og kastes av autoriserte lisensierte enheter, noe som sikrer ingen risiko for uautorisert utslipp eller feilaktig avhending av fast avfall.
5. Konklusjoner og anbefalinger
5.1 Konklusjoner av konsekvensutredningen
Dette prosjektet er i samsvar med nasjonal industripolitikk; dets områdevalg er på linje med regional planlegging; ved implementering av de ulike forurensningsforebyggings- og kontrolltiltakene som foreslås i denne rapporten, vil utslipp av alle typer forurensninger konsekvent oppfylle gjeldende standarder; miljørisikoer forblir kontrollerbare; og fra et miljøvernperspektiv er prosjektet gjennomførbart.
5.2 Anbefalinger
1. Anskaffelsen av resirkulerte PE-råvarer er strengt kontrollert; råvaretestrapporter vedlikeholdes kontinuerlig, og bruk av ikke-kompatibel plastavfall i anlegget er strengt forbudt.
2. Forbedre den lufttette forseglingen av ekstruderings- og blandeverkstedene for å sikre effektiv oppsamling av eksosgass, og skift ut aktivt kull regelmessig.
3. Gjennomføre regelmessig miljøovervåking og opprettholde oppdaterte miljøvernprotokoller;
4. Produktmiljøpåstander og miljødeklarasjoner må være i samsvar med tredjeparts testrapporter; falske miljøpåstander er strengt forbudt.
Relaterte nyheter
- Fordelene med Rubber Soaker vanningsrør kontra tradisjonelle vanningsrør
- Kan Yongte levere nøkkelferdig prosjekttjeneste for WPC-terrasseanlegg?
- 200x50 mm resirkulert trelastmaskin av massiv plast testet med suksess
- Yongte WPC kolonnefremstillingsmaskin med co-ekstrudering er vellykket testet
- Hvordan kan plastfilmavfall brukes til å produsere tre-plastkomposittprodukter (WPC)?
- Temperaturinnstilling for WPC-ekstruderingsmaskin
Legg igjen en melding