Hva skjer
Send oss en e-post
Hvordan løser jeg problemet med skumsvikt i WPC-dørrammen?
Hvordan løser jeg problemet med skumsvikt i WPC-dørrammen?
Under produksjonen av dørkarmer av treplast, møter mange fabrikker problemet med overdreven tetthet i karmene; selv når en tilstrekkelig mengde skummiddel brukes, klarer ikke produktet å skumme eller utvide seg ordentlig.
Dette problemet kan direkte føre til en økning i produktkostnader, dårlige mekaniske egenskaper eller manglende oppfyllelse av leveringskrav. Som et resultat kan mange produksjonspersonell blindt justere prosessparametere uten å identifisere årsaken. Nedenfor vil vi skissere en omfattende feilsøkingstilnærming i stigende rekkefølge etter kompleksitet for å hjelpe deg raskt å finne kilden til problemet. La oss begynne med det mest enkle aspektet å undersøke – nemlig råvarene og formuleringsstadiet – siden dette ofte er den vanligste kilden til slike problemer.
Prioritetsvurderingsfenomen:
① Den formstøpte delen viser ingen ekspansjon i det hele tatt → Utilstrekkelig dekomponering av skummiddelet / lav temperatur / utilstrekkelig smeltestyrke
② Innvendig skumdannelse har allerede oppstått i maskinhodet; ved utstøting av mugg, trekker materialet seg tilbake og skummer ikke → Forskumming (innvendig trykkavlastning – vanligste årsak)
I. Råvarer og oppskrift
1. Skumsystem
· Utilstrekkelig AC-skummende middeldosering eller fravær av en skummende aktivator (f.eks. sinkoksid); utilstrekkelig aktivering eller ufullstendig dekomponering av AC resulterer i ingen gassutslipp. Juster ved å legge til 0,1–0,3 deler per påføring; ikke tilsett for mye på en gang for å forhindre boblebrudd eller sammenkobling.
· Utilstrekkelig skummiddel (smelteforsterker): Hvis smeltestyrken er for lav, kan ikke gassen effektivt fanges opp og slipper ut direkte, noe som resulterer i mangel på riktig skumdannelse. Øk mengden skummiddel på passende måte for å sikre at cellestrukturen tåler trykket uten å briste.
2. Smøreubalanse (høyfrekvent årsak)
✅ Overdreven intern glidning (f.eks. på grunn av stearinsyre): Hvis mykning skjer for raskt, skjer skumdannelse for tidlig inne i maskinen, og trykket slippes ut for tidlig, noe som forhindrer ytterligere ekspansjon etter utstøting av mugg; redusere intern glidning.
✅ Overdreven utvendig glidning (PE-voks/OPE-voks): Smelteviskositeten er for lav, noe som forhindrer effektiv innkapsling av den skummende gassen; redusere den utvendige glidningen på passende måte.
✅ Utilstrekkelig smøring: Dårlig plastifisering, utilstrekkelig dekomponering av skummiddelet, svak skummende virkning
3. For høyt fyllstoffinnhold – når proporsjonene av trepulver, kalsiumkarbonat eller resirkulert materiale er for høye, kan stive fyllstoffer fortrenge harpiksen, noe som resulterer i dårlig smeltelastisitet og hindrer gassen i å utvide seg. Det totale fyllstoffinnholdet bør holdes innenfor et passende område; innholdet av resirkulert materiale bør ikke overstige 30 %. Trepulverfuktighetsinnholdet må være ≤ 2 % – overskridelse av denne grensen kan forstyrre skumprosessen og føre til ugyldige defekter.
4. Utilstrekkelig stabilisatorinnhold/dårlig kvalitet: lokal overoppheting eller for tidlig nedbrytning av skummiddelet, noe som resulterer i ingen skumdannelse ved muggslipp; velg et passende kalsium-sink/blysalt stabiliseringssystem for å sikre et tilstrekkelig bredt termisk stabilitetsvindu.
II. Innstilling av ekstruderingsprosessparameter
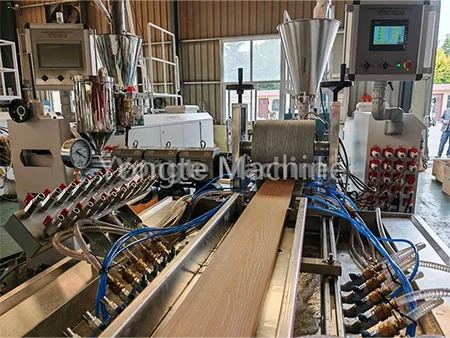
1. Temperaturprofil (Nøkkel: Forhindre for tidlig skumdannelse under fôringstrinnet; juster plastiseringstrinnet med AC-dekomponeringsvinduet)
Referansestandardserie (PVC tre-plast dørrammer):
· Lastesone: 140–155°C (lav temperatur – forhindrer for tidlig skumdannelse)
· Plastiserings-/kompresjonstrinn: 165–175°C (det primære dekomponeringsområdet for AC)
· Måleområde: 170–178°C
· Kombinert kjerne: lett redusert temperatur (160–165°C) – forhindrer intern skumdannelse
· Dyse: plassert litt under bakenden av tønnen for å forhindre for tidlig skumdannelse i formhulen.
Feilsøkingsprinsipp:
· Lav total temperatur → Ufullstendig nedbrytning av skummiddel: Utfør en prøvekjøring med en temperaturøkning på +5°C under mykningsfasen.
· Høy temperatur ved blandekjernen/viftehodet → Tidlig intern trykkavlastning og skumdannelse: Senk temperaturen ved viftehodet og blandekjernen.
2. Trykk, rotasjonshastighet, mating, trekkraft
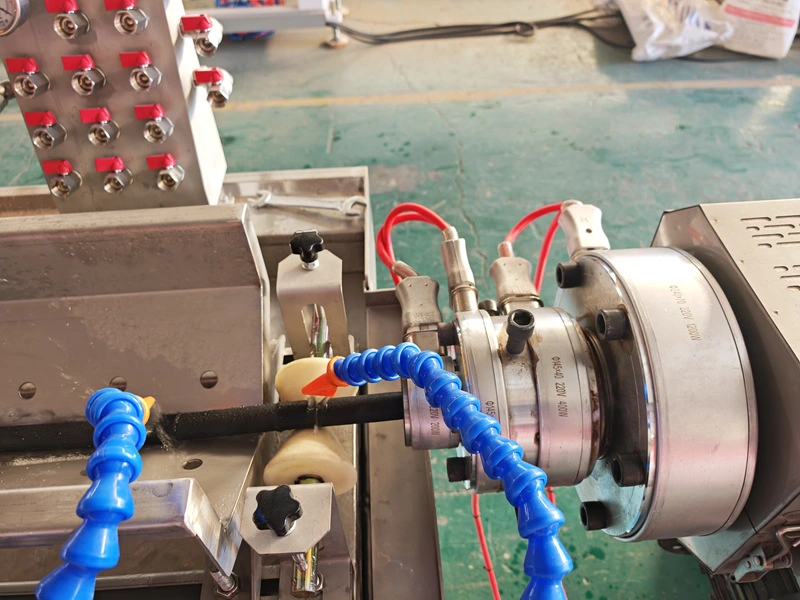
1. Utilstrekkelig hodetrykk: Når trykket er utilstrekkelig, forhindrer det dannelsen av en trykkforskjell mellom dysens fremre og bakre overflate, noe som gjør det vanskelig for bobler å danne kjerne; vurder å øke hovedmaskinens rotasjonshastighet litt eller øke matehastigheten for å øke smeltetrykket (unngå å sette det for høyt for å forhindre overoppheting av skjær).
2. For høy maskinhastighet: Plutselig økning i skjærvarme fører til for tidlig skumdannelse; Lav maskinhastighet: Utilstrekkelig plastisering resulterer i svak skumdannelse.
3. For høy strekkhastighet: Materialet blir tvangsstrukket før det har skummet helt når det kommer ut av formen, noe som får cellestrukturen til å kollapse → Reduser strekkhastigheten på passende måte for å gi materialet tilstrekkelig tid til fri skumming.
4. Eksosvakuum: Hvis vakuumet er for høyt, vil det direkte fjerne den skummende gassen, og forhindre riktig skumdannelse; reduser eksosvakuumnivået på en passende måte mens du fjerner all materialansamling eller blokkeringer ved eksosåpningen.
III. Mugg- og formsystem
1. Hvis utformingen av dysestrømningskanalen er utilstrekkelig eller motstanden er for lav, kan det interne dysetrykket ikke etableres; i slike tilfeller, sjekk dyseleppeklaringen og gassribbene, og øk den interne dysemotstanden på passende måte for å etablere et stabilt smeltetrykk.
2. Avstanden mellom dysen og formingsformen er for kort: materialet går inn i formings- og avkjølingsstadiet før det har skummet helt, og undertrykker derved skumdannelse – øk derfor den frie skumseksjonen moderat.
3. For høyt innstillingsvakuum eller for høy kjølevannstemperatur: Rask avkjøling og frysing av smelten forhindrer porevekst; reduser innstillingsvakuumet og øk vanntemperaturen på passende måte.
IV. Standard trinnvis feilsøkingsprosess (juster bare én parameter om gangen for å lette problemlokalisering)
1. Prøvetakingsobservasjon: Finn ut om materialstrimmelen har ekspansjon i det øyeblikket den kommer ut av formen, eller om den blir stiv og uendret.
2. Råvareverifisering: fuktighetsinnhold i trepulver, blandingstilsetningsforhold og tilsetningshastighet for resirkulert materiale
3. Temperaturfinjustering: Prioriter justering av temperaturene i plastiseringsdelen og blandekjernen.
4. Finjustering av smøring: reduser intern glidefriksjon, moderat lavere ekstern glidefriksjon
5. Øk dosen av skummende middel noe; vurder deretter et mindre tillegg av skummiddel + aktivator.
6. Tilpass hovedmaskinhastigheten, matehastigheten og trekkhastigheten for å opprettholde stabilt hodetrykk.
7. Juster eksosvakuum, formingsvakuum og avstanden mellom formåpningen og formingsbordet.
Relaterte nyheter
- Fordelene med Rubber Soaker vanningsrør kontra tradisjonelle vanningsrør
- Kan Yongte levere nøkkelferdig prosjekttjeneste for WPC-terrasseanlegg?
- 200x50 mm resirkulert trelastmaskin av massiv plast testet med suksess
- Yongte WPC kolonnefremstillingsmaskin med co-ekstrudering er vellykket testet
- Hvordan kan plastfilmavfall brukes til å produsere tre-plastkomposittprodukter (WPC)?
- Temperaturinnstilling for WPC-ekstruderingsmaskin
Legg igjen en melding
Om oss
Nyheter
Kontakt oss
Yahui Village, vest for Hongkong Road, Jiaozhou City, Shandong-provinsen, Kina
Copyright © 2026 Qingdao Yongte Plastic Tech Co., Ltd. Med enerett.