Hvordan løsne fast skrue av WPC parallell dobbelskrue ekstruder?
Detaljerte trinn og metoder for å løsne skruen som sitter fast på WPC parallell dobbeltskrueekstruder ved å rotere koblingen manuelt.
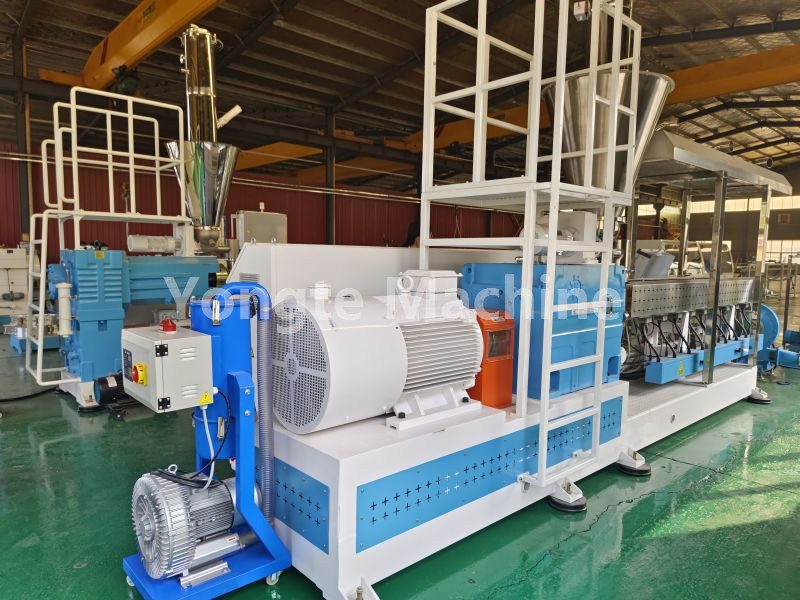
Sikkerhetsforutsetning: Hele maskinen må være slått av og låst ute; brå start av hovedenheten for å tvinge skruen er strengt forbudt. PE-tre-plastmaterialet inneholder trepulver; etter avkjøling viser materialet høy hardhet og betydelig klemkraft på skruen. Den totale lengden på tønnen er 3 meter; derfor bør oppvarmings- og isolasjonstiden være lengre enn det som kreves for en kompakt maskinfat.
I. Anbefalte parametere for steketemperatur (foretrukket for scenarier med fastkjørt materiale)
PEWPC Normal driftstemperatur: 170–190°C; Baking Oppvarming Innstillingspunkt Temperatur: 205–215°C
⚠ Maksimumstemperaturen bør ikke overstige 220°C i lengre perioder; når trepulver utsettes for temperaturer over 220°C, er det svært utsatt for forkoksing og karbonisering, noe som gjør de resulterende klumpene mye vanskeligere å fjerne.
3 meter fat sonebasert varmekontroll (vanligvis delt inn i 5–6 soner)
Sone 1 (fôringsseksjon): 210–215°C [Høyrisikoområde for fastkjøring; prioriter oppvarming]
Sone 2: 205210°C
Sone 3: 205210°C
Sone 4: 200–205°C
Sone 5 (Smeltetransport): 200–205°C – Dyse/flenssone: 200–205°C
Ikke bare varm opp bakdelen! De aller fleste problemer med PE-tre-plastmateriale oppstår innenfor den første 12-metersseksjonen av sylinderen.
II. Termisk isolasjon og rotasjonssekvens (spesielt for 3 meter lange sylindriske kar)
1. Når temperaturen når den innstilte verdien, hold den i minst 90 minutter før du fortsetter;
2. Hvert 2530. minutt vil systemet oppleve en strømavbruddshendelse; koble inn rattkoblingen manuelt (forover/bakover).
· Tillat en liten rotasjon frem og tilbake: Stopp videre oppvarming! Ikke øk temperaturen ytterligere; reverser rotasjonen av disken og skruen gjentatte ganger;
· Hold det i ro: fortsett å isolere i ytterligere 60 minutter; den totale steketiden bør ikke overstige 3 timer.
Hvis maten fortsatt ikke koker gjennom etter steking i mer enn 3 timer, vil fortsatt oppvarming bare brenne trepulveret; i dette tilfellet, stopp oppvarmingen og forbered deg på å demontere maskinen for å fjerne skruen.
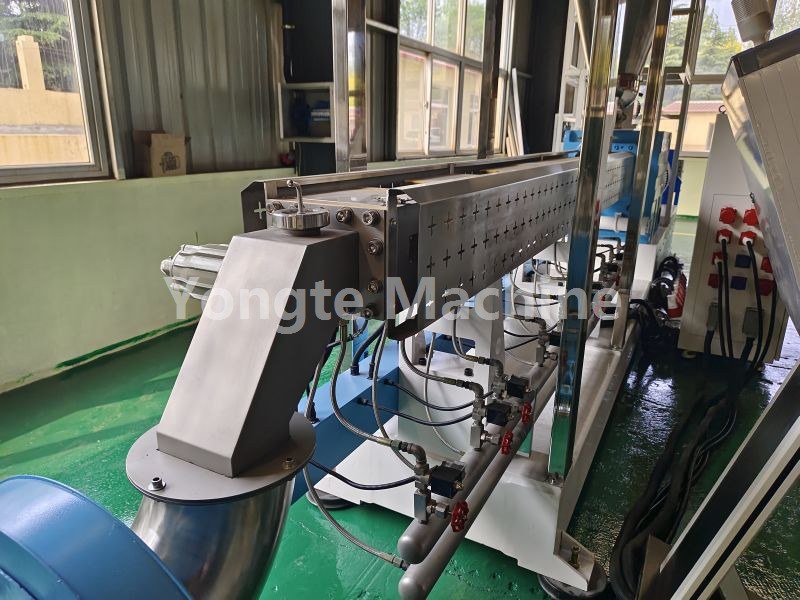
Snuteknikk: Roter trommelen frem og tilbake i en liten vinkel; unngå å bruke kraft i en enkelt retning. Når materialet begynner å løsne, øker du gradvis rotasjonsvinkelen for å knuse det herdede materialet.
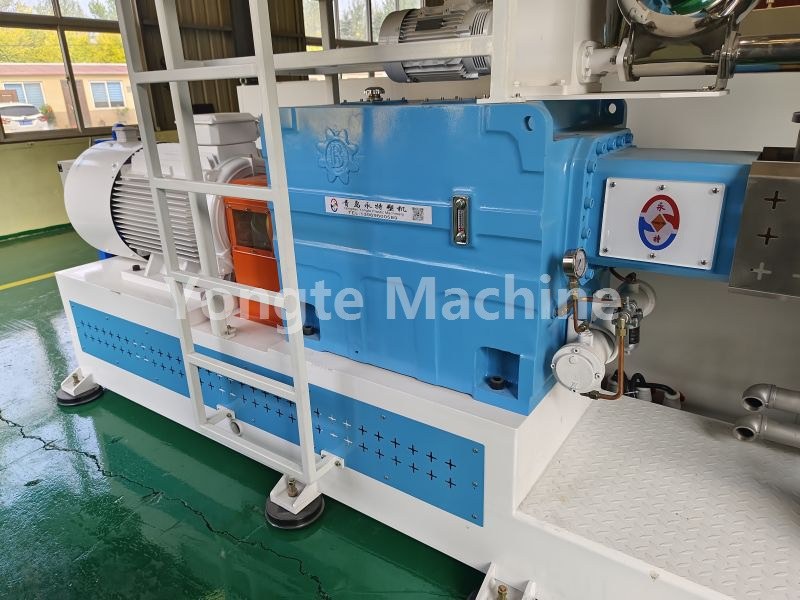
III. Enheten blir løs etter oppvarming; Prosedyre for å gjenopprette enheten ved slått på
1. Når motoren har rotert jevnt uten motstand, monter koblingsdekselet;
2. Lavhastighets tomgangspuls i 35 sekunder; observer hovedenhetens tomgangsstrøm;
3. Når tomgangsstrømmen går tilbake til det normale, må du først mate rent PE-rengjøringsmateriale; ikke mate tre-plastkomposittmaterialet direkte inn i ekstruderingsrøret – fjern det gamle materialet fra lavhastighetsekstruderingsrøret først.
4. Når utløpsstrømmen er ren, fri for harde klumper eller svarte flekker, bytt gradvis tilbake til mating av PEWPC-produksjonsmaterialet, mens du gradvis øker rotasjonshastigheten og matehastigheten.
IV. Oppvarmingsfeil Demontering og rengjøringsprosedyre
1. Varm opp til ca. 200°C; fjern munnstykket og overgangsflensen, og fjern deretter den fremre utløpsporten;
2. Bruk en forlenget skyvestang i fremre ende av løpet for å skyve det størknede materialet utover langs skruestangen;
3. Hvis enheten ikke beveger seg, fjern to skruer og rengjør de gjengede sporene til den herdede kjøleresten (PE-tre-plastkompositt) seksjon for seksjon;
4. Inspiser nøye inngrepsklaringen mellom de to skruene og sjekk om det er noen fremmede metallpartikler på den indre veggen av tønnen;
Hvis kortstopppunktet konsekvent oppstår i samme posisjon, er det høyst sannsynlig på grunn av jernspon eller andre fremmedlegemer; disse må identifiseres, ellers må du starte enheten på nytt umiddelbart for å sette inn kortet igjen.
Relaterte nyheter
- Fordelene med Rubber Soaker vanningsrør kontra tradisjonelle vanningsrør
- Kan Yongte levere nøkkelferdig prosjekttjeneste for WPC-terrasseanlegg?
- 200x50 mm resirkulert trelastmaskin av massiv plast testet med suksess
- Yongte WPC kolonnefremstillingsmaskin med co-ekstrudering er vellykket testet
- Hvordan kan plastfilmavfall brukes til å produsere tre-plastkomposittprodukter (WPC)?
- Temperaturinnstilling for WPC-ekstruderingsmaskin
Legg igjen en melding