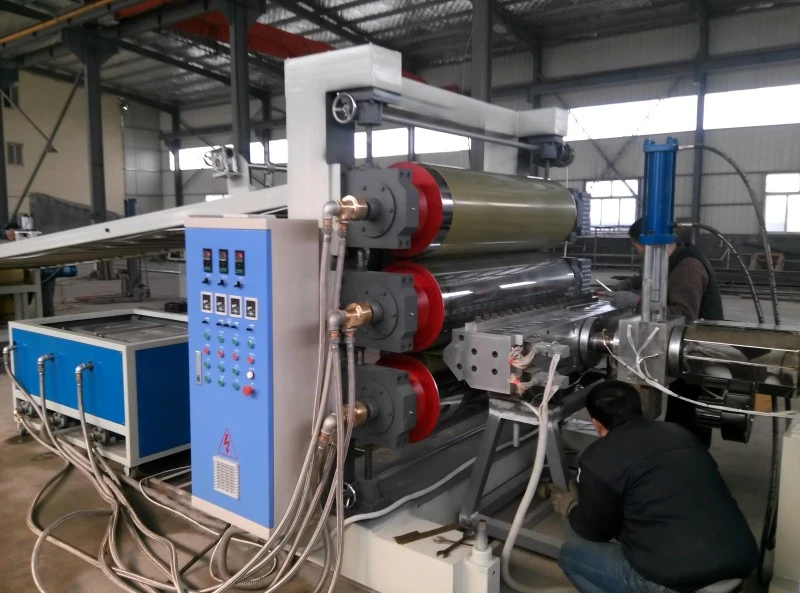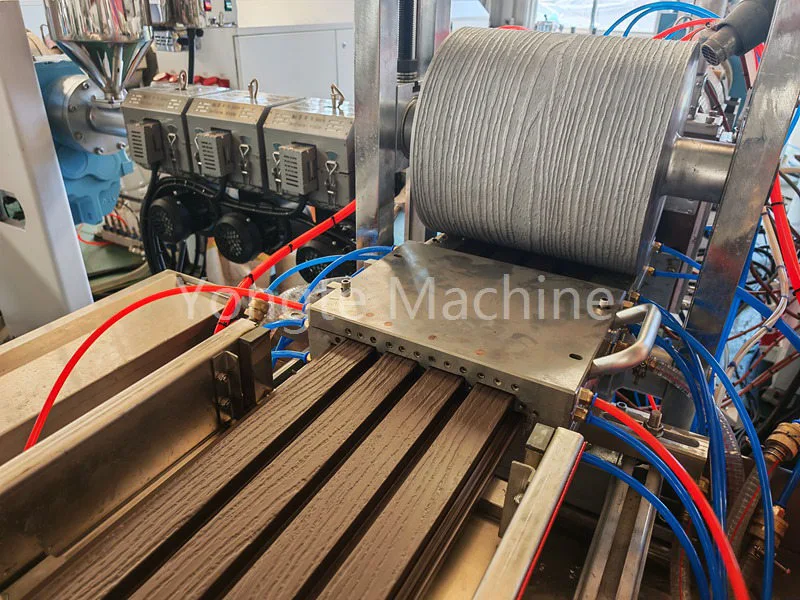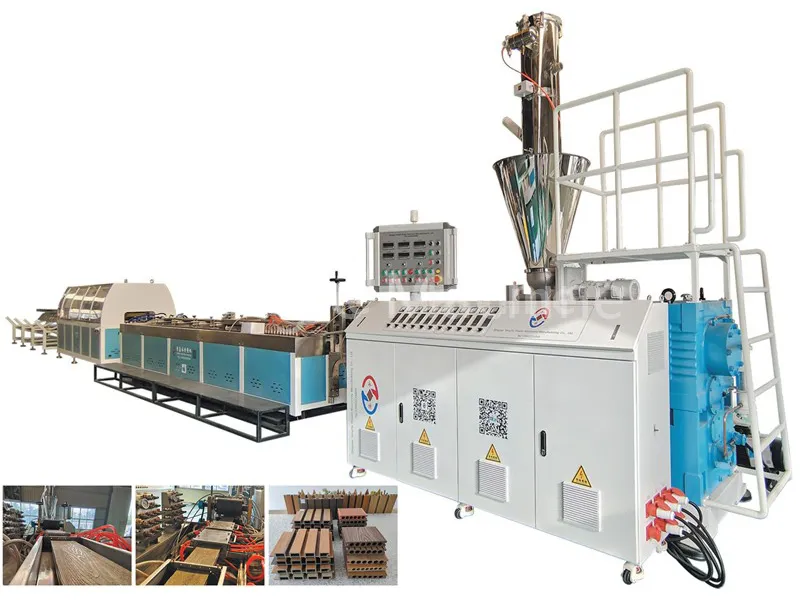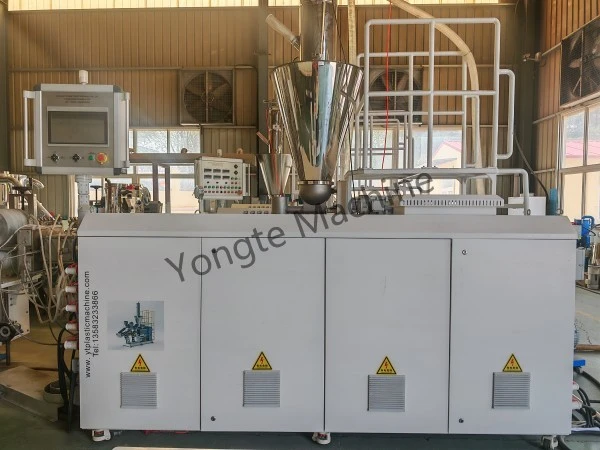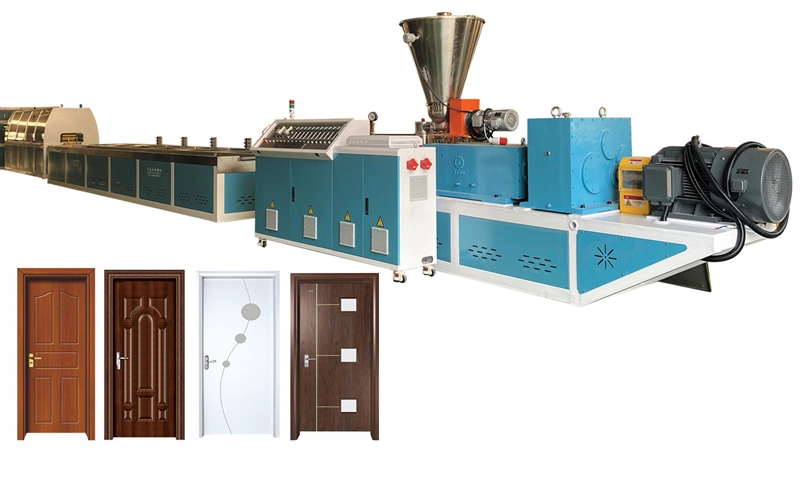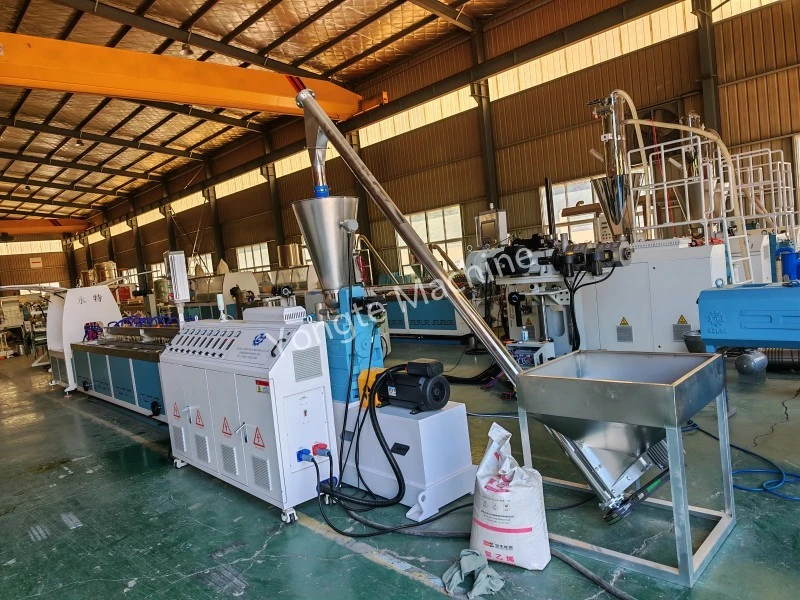
Temperaturinnstilling for WPC-ekstruderingsmaskin
Ekstruderingstemperaturkurve for PE tre-plastkompositt (HDPE + trepulver)
Gjeldende scenarier: PE og trepulver komposittproduksjonslinjer (flat dobbeltskrue granulering → konisk dobbeltskrue / enkeltskrue ekstruderingsstøping); for PE-treplastkompositter er de primære bekymringene lokal overoppheting, fuktighetsinnhold og karbonisering av trepulveret; derfor bør maksimal materialtemperatur helst ikke overstige 185 °C. I to-trinnsprosessen sikrer det parallelle dobbeltskrue-granuleringstrinnet grundig blanding, plastisering og dannelse av ensartede granuler fra HDPE og trepulver; den påfølgende profilstøpingen utføres deretter ved bruk av en konisk dobbeltskrue eller enkeltskrue ekstruder. Denne segmenterte behandlingstilnærmingen muliggjør uavhengig temperaturkontroll i hvert trinn, og reduserer dermed risikoen for lokal overoppheting. PE-tre plastkompositter er svært følsomme for prosessforhold; spesiell oppmerksomhet må rettes mot for høye lokaliserte temperaturer i fatet eller formen, gjenværende fuktighet i råvarene og karbonisering av trepulveret under høye temperaturer. Slike problemer kan føre til forkullingsflekker på produktoverflaten, misfarging eller til og med forringelse av mekaniske egenskaper. Følgelig, i faktisk produksjon, må materialtemperaturen kontrolleres strengt, med maksimal temperatur helst ikke over 185 °C.
I. PE-WPC ekstruderingstemperaturkurve (pelleteringstrinn + profilformingstrinn)
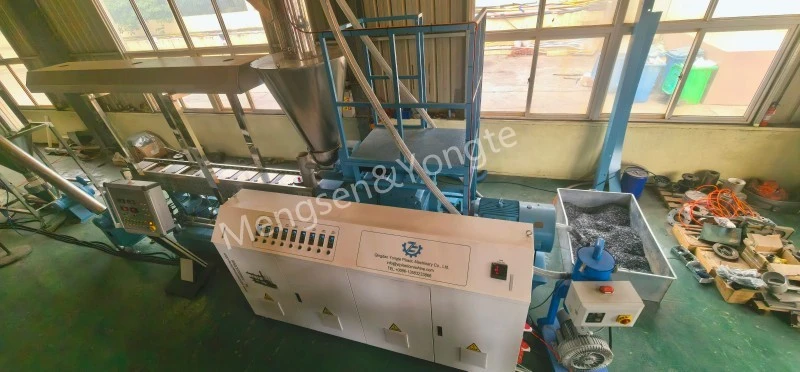
① Parallell dobbel granulering (PE tregranulering, parallell dobbel i samme retning)
I faktisk produksjon bør temperaturen finjusteres basert på råvareparametere som trepulverinnhold, maskestørrelse og HDPE-smeltestrømningsindeks: jo høyere trepulvertilsetningsforholdet er, desto større er prosesseringsvanskeligheten, noe som krever tettere overvåking av temperaturstabiliteten i plastiseringsstadiet for å forhindre lokalisert varmeakkumulering; når trepulvermaskestørrelsen er finere, øker det spesifikke overflatearealet, noe som gjør karbonisering mer sannsynlig, noe som krever passende reduksjon av temperaturområdet i homogeniseringstrinnet. I tillegg må vannforsyningskontroll i det flate dobbeltgranuleringstrinnet implementeres fra råstoffforbehandlingsfasen; ved innføring av trepulveret i anlegget, må fuktighetsinnholdet testes, og hvis det overstiger 5 %, må tørkebehandling utføres; Ellers kan fuktighet som kommer inn i ekstrudertrommelen generere dampbobler under høye temperaturer, noe som kan kompromittere granuleringsensartetheten og føre til indre poredefekter i de endelige ekstruderte produktene under påfølgende ekstruderingsstøping.
Sylinderlengde fra mateporten til hodet, per °C
|
sektor |
Sone 1 (tillegg) |
Sone 2 |
Sone 3 |
Sone 4-6 |
Sone 7-8 |
Sone 9 |
Dø hodet |
|
innstilling |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
hovedpunkter:
· Ikke still inn matedelen for høyt for å forhindre at trepulveret mykner for tidlig og fester seg til skruestangen, noe som kan føre til brodannelse eller stavsammenfiltring.
· Sone 3–5 utgjør den primære blandeseksjonen, hvor temperaturen gradvis økes;
· Senk dysehodet litt for å redusere temperaturøkningen i smelteskjærsonen;
· Smeltetemperaturen må ikke overstige 185 °C i lengre perioder; ellers vil trefibrene gjennomgå rask karbonisering, noe som resulterer i svarte flekker og en skarp tobakkslignende lukt.
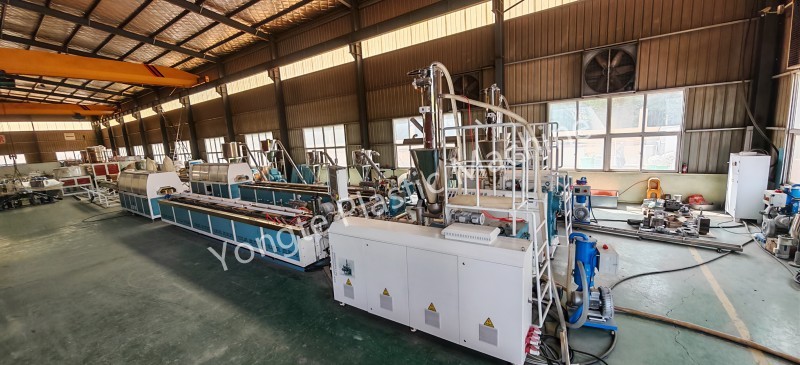
② Formingsmaskin (konisk dobbeltskrue SJSZ eller enkeltskrue, for ekstrudering av terrassebord/profiler ved bruk av treplastpellets)
Konisk tvillingskrue EkstruderTemperaturparametertabell
|
parametertype |
Lasteseksjon (Enhet: °C) |
Kompresjonsområde (enhet: °C) |
Eksosseksjon (enhet: °C) |
Måleområde (enhet: °C) |
Hodetemperatur (enhet: °C) |
Formtemperatur (enhet: °C) |
Målt smeltetemperatur (enhet: °C) |
|
Still inn temperatur |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Temperaturparametertabell for enkeltskrueekstrudering (samekstrudert overflatelag / enkel profil)
|
Parameterkategori |
Lasteseksjon (Enhet: °C) |
Kompresjonsområde (enhet: °C) |
Måleområde (enhet: °C) |
Hodetemperatur (enhet: °C) |
Formtemperatur (enhet: °C) |
|
angi verdi |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Temperaturdriftsprinsipper
1. Innstilling av temperaturen tilsvarer ikke den faktiske temperaturen på smelten; det er viktig å bruke en smeltesonde for å utføre faktiske målinger av smeltetemperaturen. På grunn av varmeutviklingen forårsaket av skrueskjæring, overstiger den målte smeltetemperaturen typisk innstilt temperatur med 5–12 °C.
2. Temperaturen i eksosdelen bør ikke stilles for høyt. I denne regionen frigjøres den adsorberte vanndampen og flyktige stoffer med lav molekylvekt i trepulveret i store mengder; hvis temperaturen i denne sonen er for høy, kan det hende at gassene ikke klarer å unnslippe jevnt fra det smeltede materialet, noe som lett kan føre til skumdannelse av smelten og utløse termisk nedbrytning av trepulveroverflaten, noe som resulterer i karbonisering.
3. Støpetemperaturen bør være litt høyere enn temperaturen i måleseksjonen for å sikre at det smeltede materialet beholder tilstrekkelig flytbarhet når det kommer inn i støpeformens hulrom, for derved å lette jevn fylling og støping, og redusere dannelsen av gropdefekter på produktoverflaten forårsaket av utilstrekkelig flytbarhet; støpetemperaturen bør imidlertid ikke være for høy, da en for høy støpetemperatur vil redusere kjølehastigheten til det smeltede materialets overflatelag, noe som fører til materialets adhesjon til støpeformens overflate (muggsopp), og potensielt resultere i materialakkumulering og sviemerker i områder hvor materialet blir liggende i lengre perioder.
Relaterte nyheter
- Fordelene med Rubber Soaker vanningsrør kontra tradisjonelle vanningsrør
- Kan Yongte levere nøkkelferdig prosjekttjeneste for WPC-terrasseanlegg?
- 200x50 mm resirkulert trelastmaskin av massiv plast testet med suksess
- Yongte WPC kolonnefremstillingsmaskin med co-ekstrudering er vellykket testet
- Hvordan kan plastfilmavfall brukes til å produsere tre-plastkomposittprodukter (WPC)?
- Søknad om gummiskumde vanngjennomtrengelige rør
Legg igjen en melding