Hvorfor utstyrer vi PE-rørekstruder med 33:1 L/D?
Fordeler med å bruke ekstruder med 33:1 L/D-forhold for PE vannrørproduksjon
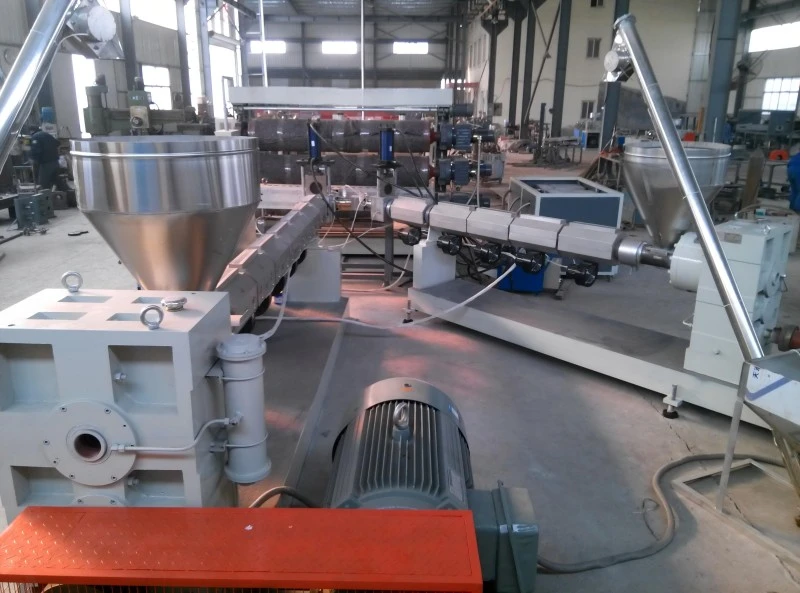
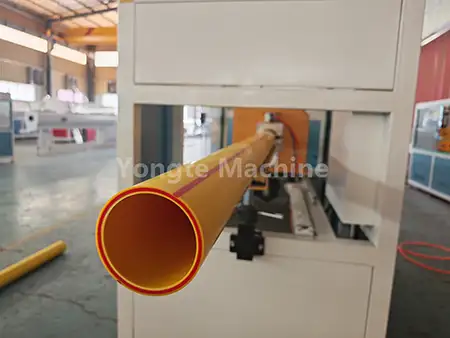
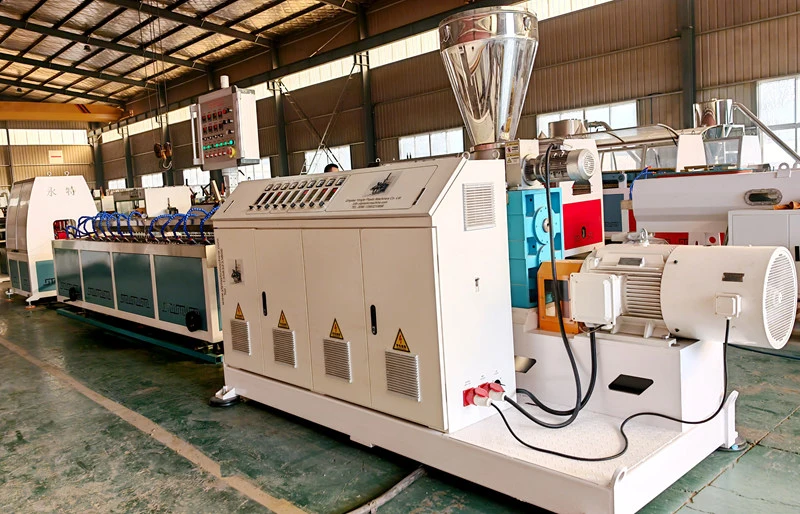
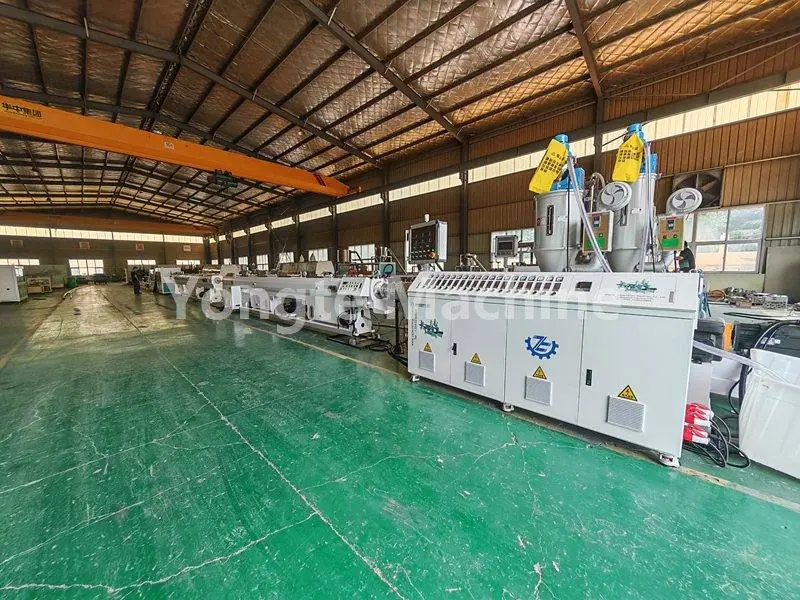
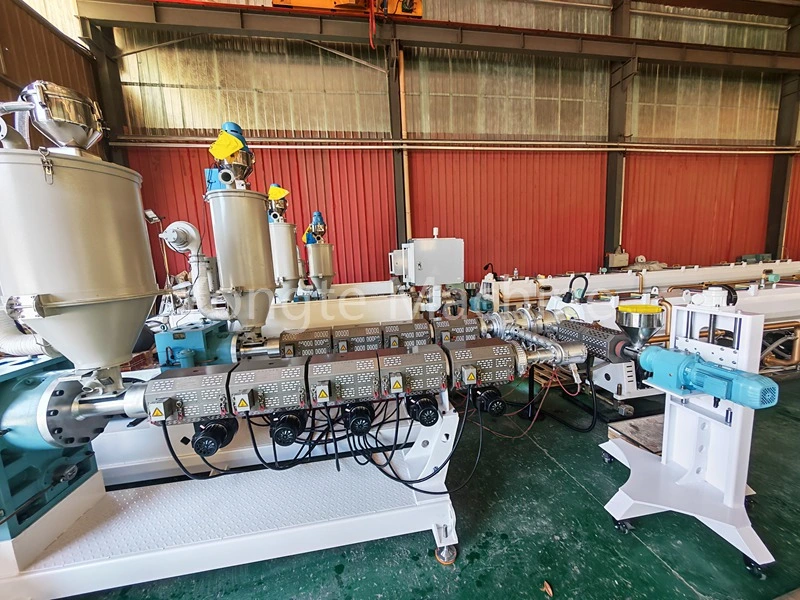
Vårt firma spesialiserer seg på produksjon av PE-rørproduksjonsutstyr. For å møte kravene til PE-rørekstruderingsprosesser har vi lansert en serie ekstrudere med et lengde-til-diameter-forhold på 33:1, inkludert SJ65/33 16–63 mm PE-rørutstyr, SJ75/33 75–160 mm PE-rørproduksjonslinjen, SJ90/33 160–31J mm-rørledningen og SJ90/33 160-31J mm. 300–500 mm PE-rør produksjonsutstyr. Denne serien med utstyr har vist flere enestående fordeler i faktiske produksjonsapplikasjoner, noe som gjør det mulig for produksjonsbedrifter å forbedre rørkvaliteten og optimalisere produksjonseffektiviteten.
Følgende avsnitt gir en detaljert oversikt fra ulike perspektiver.
I. Fordeler med plastisering og støping
1. Ved grundig smelting minimeres dannelsen av krystallisasjonspunkter og usmeltede partikler. Den utvidede skruevandringen sikrer en optimal oppholdstid for materialet i tønnen, slik at HDPE-partikler smelter gradvis. Dette letter en jevnere overgang fra fast til smeltet tilstand, og forhindrer lokalisert usmeltet materiale. Videre reduserer rørets glatte indre og ytre overflater forekomsten av pinholes og krystalliseringsdefekter, og reduserer dermed risikoen for rørbrudd.
2. For PE-vannforsyningsrør forbedrer tilsetningen av carbon black til fargemasterbatchen – sammen med effektiv spredning av resirkulert materiale – antialdringsytelsen; mange produksjonslinjer inneholder også resirkulert materiale. En 33:1 skrueblander gir tilstrekkelig blandeslag for å sikre jevn carbon black-dispersjon, og minimerer dannelsen av svarte flekkagglomerater, og garanterer dermed langsiktig værbestandighet til rørene. I tillegg resulterer bruk av resirkulert materiale i overlegen smeltehomogenitet.
2. Stabilt smeltetrykk sikrer høy dimensjonal presisjon av røret.
1. En lengre doseringsseksjon gir redusert ekstruderingspulsering. Med en lengre doseringsseksjon i en langskrueekstruder blir smelten mer grundig stabilisert og bufret inne i måleseksjonen, noe som fører til mindre svingninger i smeltetrykk, stabil utslippsstrømningshastighet og overlegen dimensjonskonsistens til de ekstruderte rørene.
2. Ensartet veggtykkelse og kontrollerbar elliptiskhet, kombinert med stabil trykkytelse, resulterer direkte i stramme veggtykkelsestoleranser og lav elliptiskitet for rørproduktene. PE trykkrør er trykkbærende rørmaterialer; Ensartet veggtykkelse er avgjørende for å sikre samsvar med krav til ringstivhet og statisk hydrostatisk styrke, og reduserer dermed feilraten i sluttproduktinspeksjoner og gjør disse rørene ideelle for langvarige, kontinuerlige og stabile produksjonsoperasjoner.
III. Bredt prosessområde og sterk produksjonstilpasning
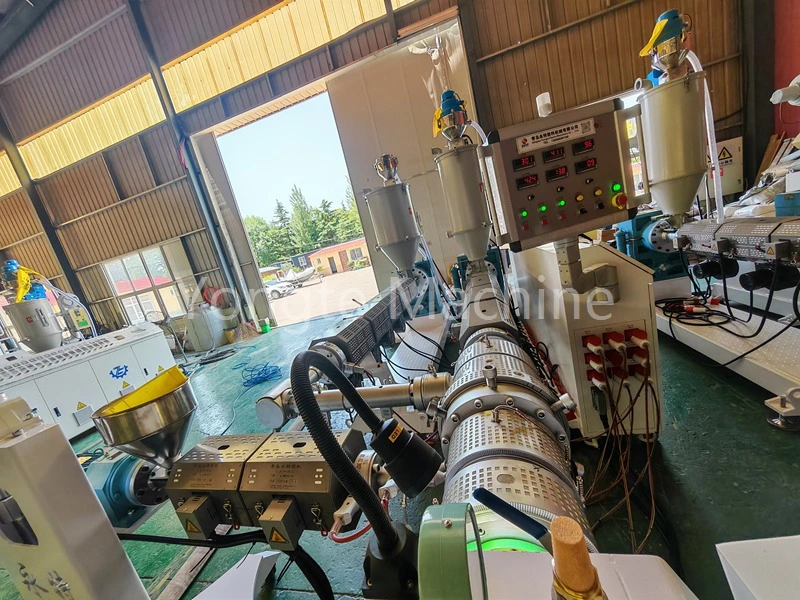
1. Det er større potensial for å øke produksjonskapasiteten. Sammenlignet med en 30:1 skrue, muliggjør en 33:1 skrue høyere ekstruderingshastigheter og økt produksjon under samme skruediameter, noe som øker produksjonskapasiteten per tidsenhet betydelig. Samtidig unngår den overdreven skjærspenning forbundet med 38:1 eller 40:1 skruer, og sikrer dermed produksjonsøkning samtidig som de negative effektene av overskjæring reduseres.
2. Høy toleranse for råvarevariabilitet: Når det er mindre variasjoner i råvarebatch-karakteristikker eller i resirkulert materialforhold, kan prosessen lettere justeres, noe som reduserer sannsynligheten for kvalitetssvingninger og dermed øker produksjonsfeiltoleransen.
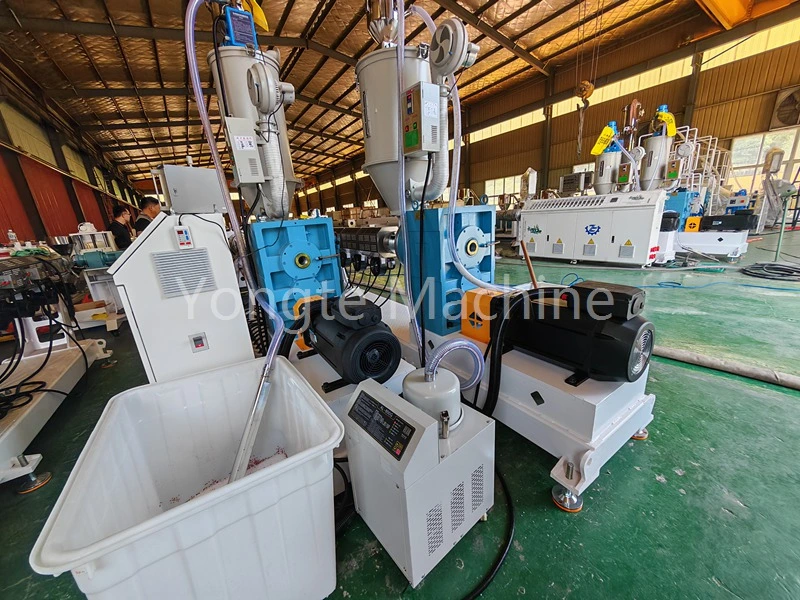
IV. Reduserer termisk nedbrytning for å bevare de mekaniske egenskapene til PE-materialer
· HDPE er følsom for varmeutvikling under overdreven skjærkraft: sammenlignet med lange skruer med et forhold på >36:1, sikrer et skruforhold på 33:1 at oppholdstiden ikke er for lang. Følgelig forblir den termiske historien og skjærprofilen som oppleves av materialet inne i løpet moderate, noe som gjør at skjærvarmen kan kontrolleres effektivt. Denne tilnærmingen forhindrer molekylær kjededeling, sikrer at strekkstyrken og den hydrostatiske trykkytelsen til rørene ikke forringes, og unngår forekomsten av sprøhet, gulning eller forkullede partikler i rørene.
Kort sagt: plastisering er tilstrekkelig, men det vil ikke "koke" PE.
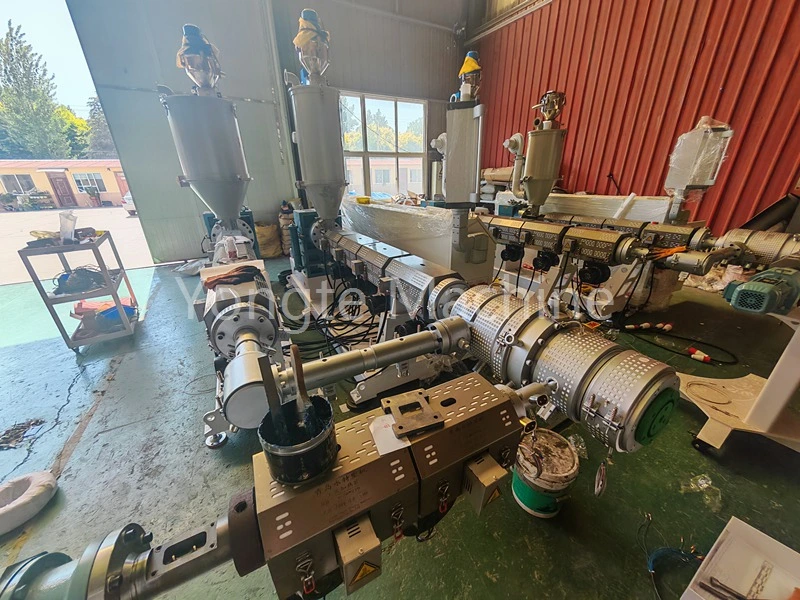
V. Generell kostnadseffektivitet for utstyr (fra et teknisk perspektiv)
· Sammenlignet med 30:1 tilbyr denne varianten en høyere øvre grense for produktkvalitet, med større margin for forbedring av plastiseringskvalitet og smelteensartethet, noe som gjør den egnet for PE-rør med stor diameter, høyhastighets produksjonslinjer og utendørs trykkbestandige rørapplikasjoner.
· Sammenlignet med 38/40:1, tilbyr 33/1-varianten lavere vertsstrømforbruk, redusert energiforbruk, mindre skrueslitasje, lavere vedlikeholdskostnader og forbedret motstand mot overopphetingsindusert nedbrytning. Følgelig bruker HDPE-trykkrørindustrien i stor grad 33:1 som den foretrukne standardspesifikasjonen, som balanserer produksjonskapasitet, produktkvalitet og energieffektivitet.
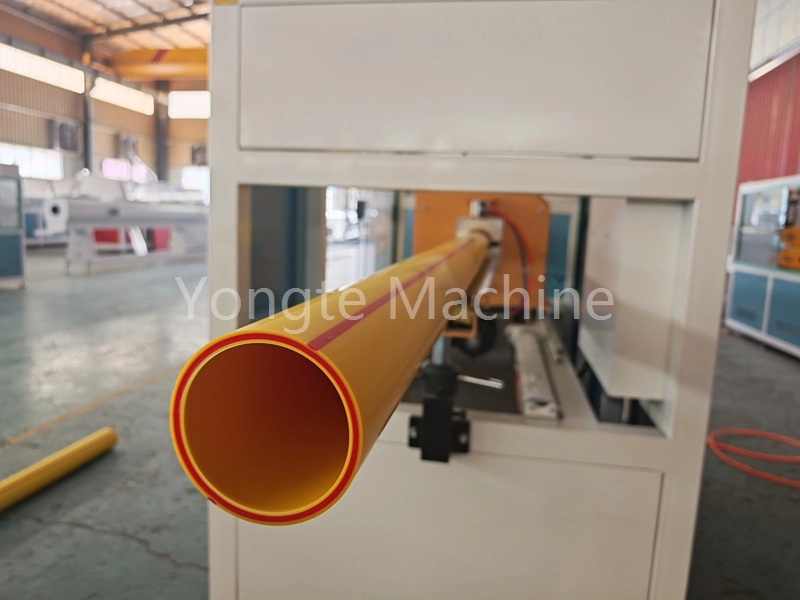
Sammendrag
PE-rørekstruderen med et lengde-til-diameterforhold på 33:1, designet for produksjon av PE vannforsyningsrør, sikrer grundig plastisering av materialet, fremmer jevn spredning av carbon black og resirkulert materiale i smeltefasen, forhindrer ytelsessvingninger forårsaket av lokalisert agglomerering, opprettholder stabilt smeltetrykk og oppnår høy presisjonskontroll i rørveggtykkelsen. Mens den opprettholder produksjonskapasiteten, kontrollerer denne ekstruderen effektivt skjærvarme, forhindrer HDPE-nedbrytning og garanterer den hydrostatiske styrken og værbestandigheten til rørene. I tillegg tilbyr den sterk prosess-tilpasningsevne, og balanserer produktkvalitet med produksjonskostnader, noe som gjør den til det foretrukne valget for produksjonslinjer for HDPE-trykkrør.
Relaterte nyheter
- Fordelene med Rubber Soaker vanningsrør kontra tradisjonelle vanningsrør
- Kan Yongte levere nøkkelferdig prosjekttjeneste for WPC-terrasseanlegg?
- 200x50 mm resirkulert trelastmaskin av massiv plast testet med suksess
- Yongte WPC kolonnefremstillingsmaskin med co-ekstrudering er vellykket testet
- Hvordan kan plastfilmavfall brukes til å produsere tre-plastkomposittprodukter (WPC)?
- Temperaturinnstilling for WPC-ekstruderingsmaskin
Legg igjen en melding