Hvordan løse problemet med feiljustering av WPC-dørlist?
Årsaker og rettsmidler for feiljustering av WPC-dørlist (vridning, asymmetri, tykkelsesvarians, torsjon)
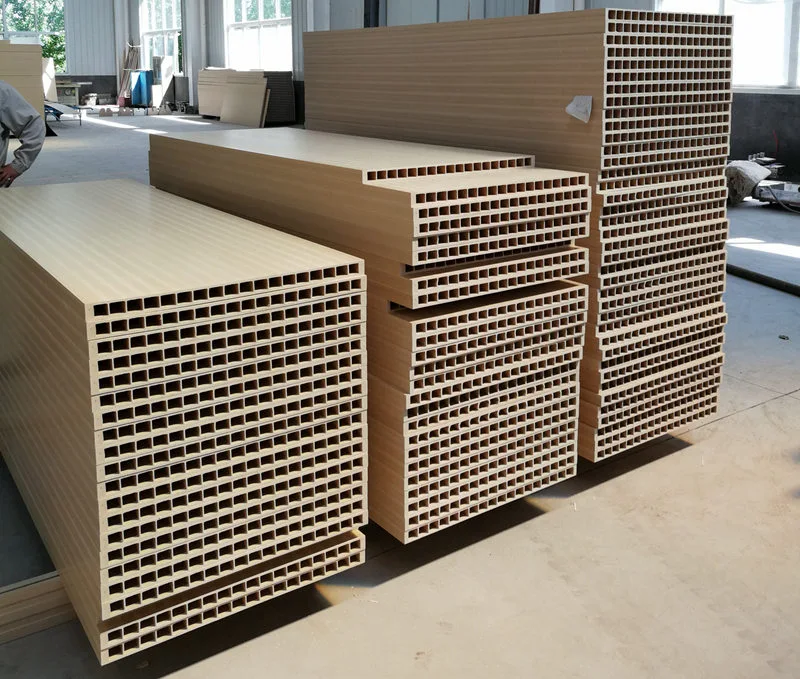
WPC-dører er produsert ved å sammensette PVC og trepulver, typisk med en hul struktur dannet i et enkelt ekstruderingstrinn. Flere forsterkende ribber er vanligvis installert inne i det hule hulrommet for å øke profilens totale styrke. Forvrengning av disse ribbene påvirker ikke bare overflatens flathet, men svekker også strukturell støtte, noe som potensielt hindrer riktig innsetting av stålforinger under påfølgende dørpanelmontering, og påvirker dermed den ferdige dørens kvalitet og installasjonsytelse direkte. På grunnlag av omfattende produksjonserfaring har Yongte-ingeniører funnet vanlige årsaker til ribbeforvrengning under WPC-dørekstrudering og utviklet praktiske løsninger. Disse gjør det mulig for teknikere å raskt diagnostisere problemer, justere parametere og utstyrsinnstillinger, redusere feilfrekvensen og sikre konsistent profilkvalitet. Den følgende delen beskriver systematisk de spesifikke manifestasjonene og rettsmidler for hver årsak, prioritert etter viktighet.
Forvrengning i WPC-dørforsterkningsstrimler involverer vanligvis de innvendige ribbene, med vanlige tegn inkludert sideforskyvninger eller S-formet vridning, inkonsekvent tykkelse (varierer mellom tykkere og tynnere seksjoner), total vridning og, i alvorlige tilfeller, løsrivelse fra ytterveggen, hulromsfeiljustering eller tilbakeslagsdeformasjon.
Kjernemekanisme: ujevn ekstrudering fra maskinhodet → asymmetrisk formingsmotstand → ujevn kjølekrymping → skjev fordeling av trekkraft.
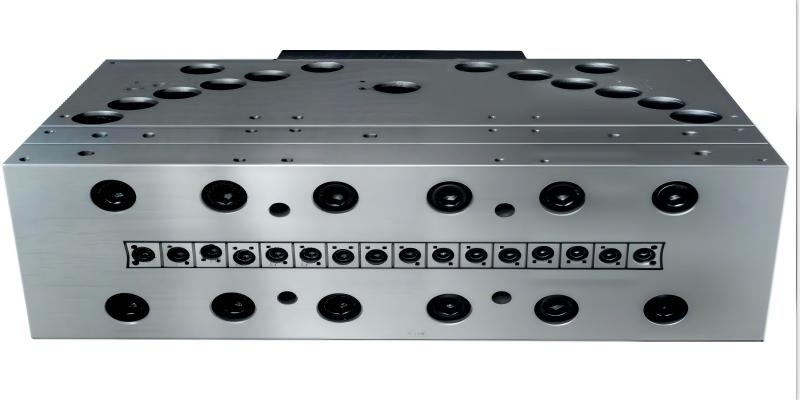
1、WPC dørekstruderingsdysehode og form (mest vanlig – prioriter feilsøking)
Årsaker
1. Ubalanserte formstrømningskanaler: Betydelig strømningsmotstandsforskjell mellom ribben og ytterveggen; smale eller lange ribbematingskanaler senker materialstrømmen i forhold til ytterveggen, noe som får ribbene til å strekke seg og bøye seg; alternativt forårsaker lokalisert materialoppbygging i ribbekanaler fluktuerende strømningshastigheter.
2. Asymmetriske ribbespalter: Større hull på den ene dysekanten og mindre på den andre skaper ujevn tykkelse (tykkere på den ene siden, tynnere på den andre), noe som fører til iboende bøyning ved ekstrudering.
3. Ujevn formtemperaturfordeling: For høye temperaturer i ribbeområdet øker smelteflyten, forårsaker strekking og avvik; for lave temperaturer øker smeltelastisiteten og indre stress, noe som resulterer i tilbakeslag og forvrengning etter utstøting.
4. Karbonoppbygging i formhodet: Forkokset trepulver fester seg til forsterkningsstrømningskanaler, og forårsaker lokale blokkeringer, flytsvingninger og periodisk feiljustering av ribbeina.
5. Deformerte eller løse armeringsstenger (dysekjernestøttestenger): Feiljusterte dysekjerneposisjoneringsstenger flytter armeringsformingsposisjonen utenfor midten, noe som forårsaker direkte ribbeavvik under ekstrudering.
Løsninger
1. Preparering av dyse: Poler ribbens strømningskanal for å balansere utløpshastigheten mellom ytterveggen og ribben; utvide ribbens posisjon i kanalen på passende måte for å sikre tilstrekkelig materialtilførsel, holde ribbens strømningshastighet litt lik eller langsommere enn ytterveggen, og unngå betydelig raskere ytre veggstrøm. Kalibrer dyseåpningene og juster forsterkningskanten jevnt; inspiser støttestenger for kjernen, lås og juster koaksialiteten deres, og bytt ut eventuelle deformerte stenger.
2. Inndelt temperaturkontroll: Hold formkjernens forsterkningssone på en litt lavere temperatur enn ytterveggen for å redusere smelteflytbarheten og minimere tilbakeslag; hold den totale temperaturen under 185°C (for PVC-tre-plast-kompositter) for å forhindre karbonisering av trepulver. Demonter formen regelmessig for å fjerne akkumulert koks; påfør termisk isolasjon under nedetid for å forhindre at trepulver karboniserer og fester seg til veggene.
2、Formulering og materialfaktorer
Årsaker
1. Ujevn partikkelstørrelsesfordeling og høyt fuktighetsinnhold: Oppvarmingsfuktighet genererer skum og interne bobler, forårsaker inkonsekvent lokal styrke og ujevn kjølekrymping, noe som fører til bøyning; for grovt trepulver forårsaker betydelige svingninger i det smeltede materialets elastisitetsmodul.
2. Smøreubalanse: Overdreven ekstern smøring gjør smelteoverflaten for glatt, noe som resulterer i dårlig kontakt mellom ribben og formhylsen og potensielt avvik; utilstrekkelig ekstern smøring øker friksjonen, og deformerer ribben under ensidig trekking av formingshylsen; utilstrekkelig intern smøring øker smelteelastisiteten, og forårsaker tilbakeslag ved utstøting av mugg.
3. For høyt innhold av kalsiumkarbonatfyllstoff: Reduserer smelteduktiliteten og svekker innhalingsseigheten, noe som gjør materialet utsatt for strekkforvrengning.
Ujevn materialblanding og batchvariasjon: Forårsaker periodiske endringer i smelteviskositet, varierende armeringsjerntykkelse og S-bøydannelse.
Løsninger
1. Tørking av trepulver: Kontroller fuktighetsinnholdet til <1 % og sørg for jevn partikkelstørrelse for å forhindre overdreven grovhet.
2. Finjuster smøresystemet: Reduser overdreven ekstern smøring; sikre tilstrekkelig intern smøring for å forbedre smeltehomogeniteten; foreta mindre stabilisatorjusteringer for å garantere termisk stabilitet.
3. Stabil blandeprosess: Oppretthold konstant høyhastighets blande- og kjøleutløpstemperaturer, og sørg for konsistent blandetid per batch.
3、 Forming Cooling System (Formingsstadiet er kritisk for ribbeforming)
Forårsake
1. Asymmetri mellom venstre og høyre vakuumdannende hylser: overdreven vakuum på den ene siden trekker ribbene mot den, og forårsaker feiljustering; høyt vakuum deformerer direkte tynnveggede ribber; utilstrekkelig vakuum forhindrer riktig adhesjon til hylsen, noe som fører til posisjonell ustabilitet.
2. Ujevn kjøling i vannkanaler i formhulrom: rask innvendig kjøling forårsaker tidlig herding, mens langsommere kjøling på ytre side fortsetter å krympe, og skaper en differensial som bøyer armeringsstangen.
3. Slitasje eller feiljustering av formingshylsens inngangsføring: innføring utenfor midten tvinger ribbene ut av justering.
4. Innvendige ribber på formingshylsen tilsvarer støpehullsgrader og trinn, noe som resulterer i høy ensidig friksjonsmotstand.
Løsning
1. Juster vakuum på begge sider uavhengig av hverandre for å sikre balanse; unngå vilkårlige økninger; redusere vakuumet for tynnveggede områder.
2. Inspiser vannkretser for lekkasjer eller blokkeringer; klare tresko; installer ekstra kjølelinjer ved tilsvarende hulrom for jevn kjøling; overvåke innløps- og utløpsvanntemperaturer.
3. Juster innstillingsstasjonen for å sikre koaksial justering av dysehodet, innstillingshylsen og trekkmekanismen; slipe grader på innstillingshylsen; erstattes hvis den er sterkt slitt.
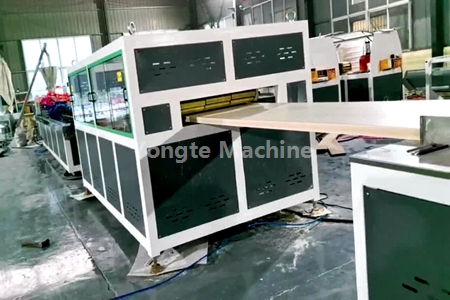
4、 Trekk- og ekstruderingsprosess
Forårsake
1. Asynkron trekkraft eller ujevn beltespenning (differensiell spenning mellom venstre og høyre side); ubalansert vertikal eller sideveis trekkkraft (en side strammere), som påfører sidespenning som bøyer indre ribber; fluktuerende trekkhastighet (vekslende raskt og sakte) endrer ribbeforlengelsen.
2. Misforhold mellom ekstruderings- og trekkhastigheter: Overdreven trekkhastighet strekker og tynner ut ribber, induserer indre strekkspenninger som forårsaker tilbakeslag og bøyning ved løsgjøring; utilstrekkelig hastighet komprimerer ribbene, noe som fører til utbuling og deformasjon.
3. Ustabil skrurotasjon og varierende smeltetrykk: Pulserende utladning forårsaker periodiske variasjoner i ribbetykkelse, noe som resulterer i bølget krumning.
4. Feil luftspalte mellom dyse og formhylse: Et for stort gap tillater fri strekking av smeltet materiale, utsatt for avvik; et utilstrekkelig gap risikerer materialkollisjon med dysen.
Løsning
1. Kalibrer traktoren: Sørg for jevn beltestramming på begge sider, inspiser for slitasje og kontroller stabiliteten i trekkhastigheten.
2. Balanser ekstruderings- og trekkhastigheter: Minimer ribbestrekkhastigheten; for tre-plastprofiler, oppretthold lavest mulig strekkhastighet for å redusere indre belastninger.
3. Stabiliser systemtrykket: Se etter tette filterskjermer og sørg for riktig konfigurasjon for å minimere trykkpulsering.
4. Hold en luftspalte på 10–20 mm for å hindre sideforskyvning før profilen går inn i formhylsen.
5、Final Rebound (forsterkningsstenger deformeres gradvis etter at avkjølingen er fullført)
Årsak: Innvendig restspenning, feil kjølegradient, for rask overflateavkjøling, kontinuerlig indre sammentrekning og påfølgende ribbedeformasjon.
Mottiltak: Forleng kjølevannstanken og inkorporer etterkjøling; regulere kjølegradienten fra høy til lav for å forhindre brå temperaturfall; redusere tegningsforholdet på en passende måte.
Relaterte nyheter
- Hvor mange former trengs for ett sett med dørkarmer?
- Integrert anti-bromatingssystem for resirkulert plastekstrudering
- Yongte-gummiskum mikroporøst siverør-produksjonslinje vellykket idriftsatt for indisk klient
- Fordelene med Rubber Soaker vanningsrør kontra tradisjonelle vanningsrør
- Kan Yongte levere nøkkelferdig prosjekttjeneste for WPC-terrasseanlegg?
- 200x50 mm resirkulert trelastmaskin av massiv plast testet med suksess
Legg igjen en melding



Nyhetsanbefalinger