Bedriftsnyheter
 28 2026-09
Vil WPC-produksjonsanlegget forårsake miljøforurensning?
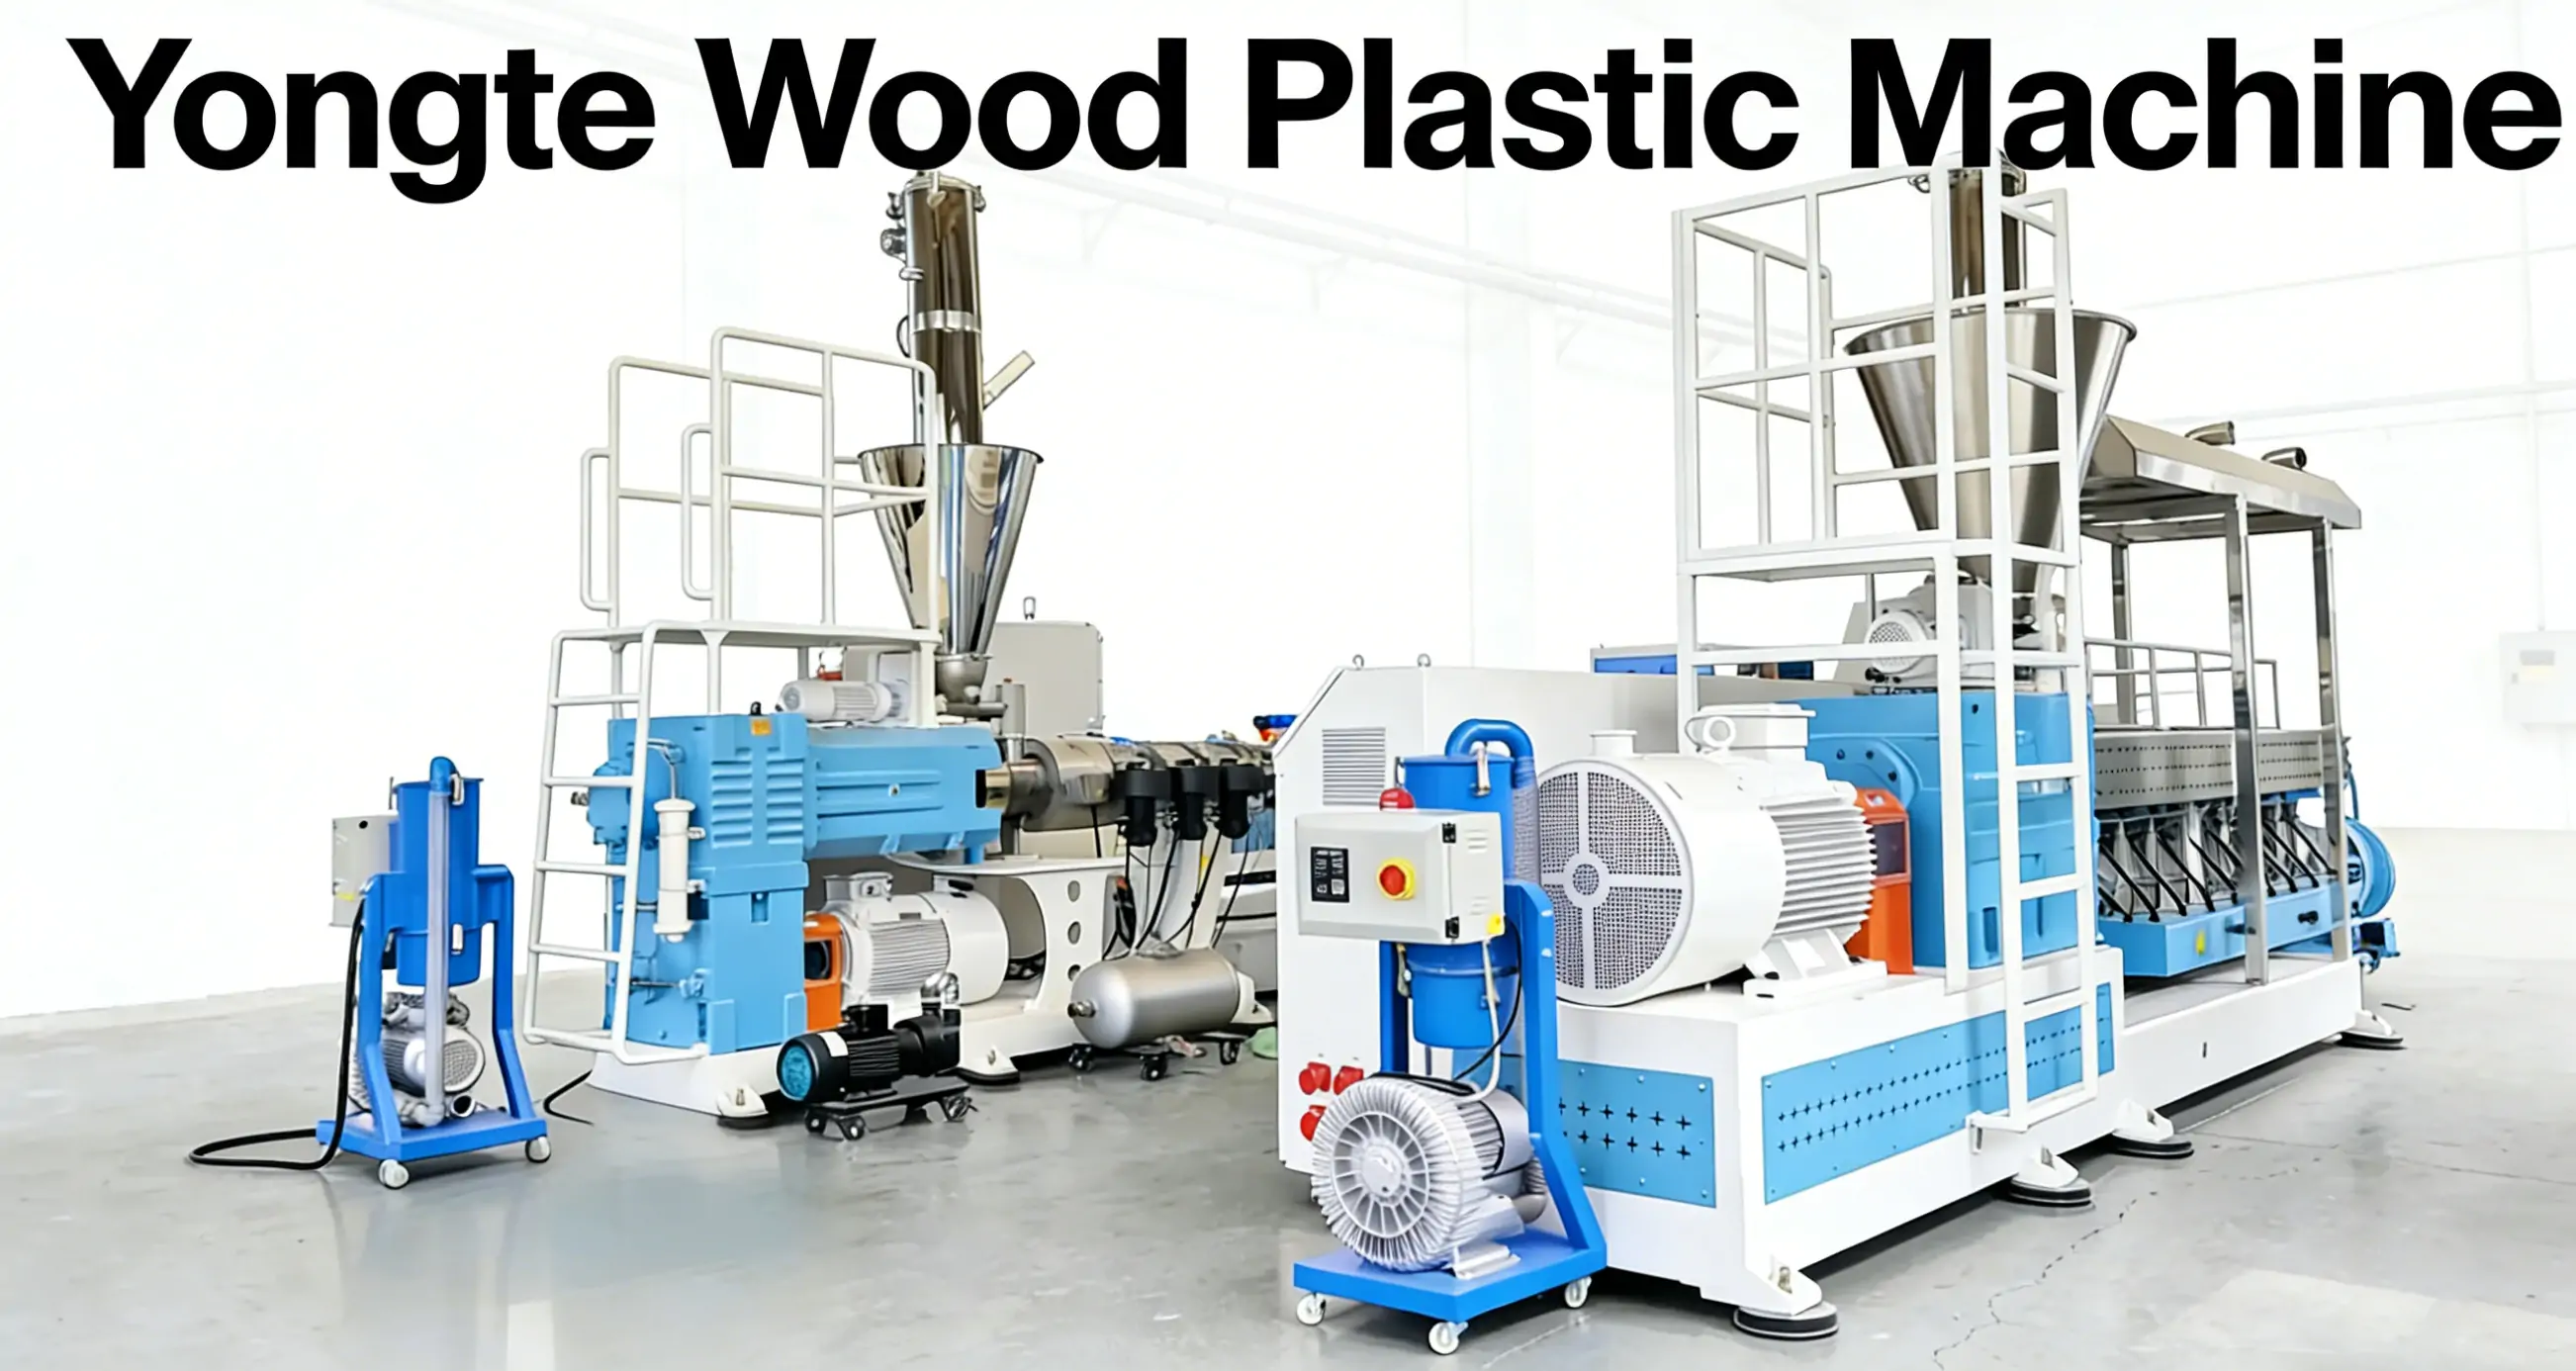
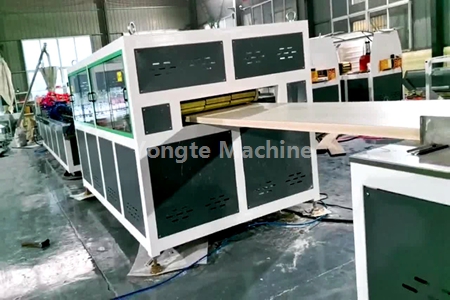
Yongte WPC produksjonsanlegg (tre plast kompositt produksjonslinje) er et spesialisert komplett sett med produksjonsutstyr designet for å behandle plastavfall og trefibre til tre-plastprodukter.
 20 2026-09
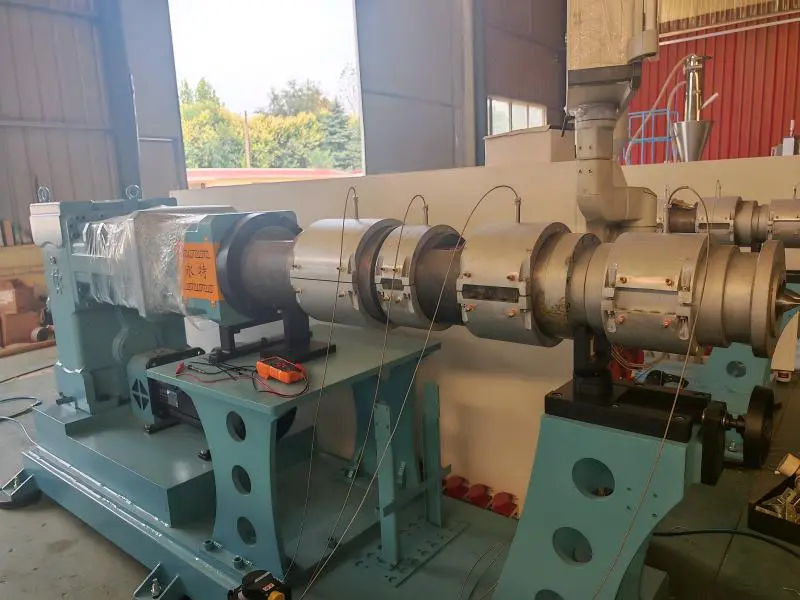
Flenstilkobling for skrue og girkasse til konisk dobbeltskrueekstruder
Yongtes koniske dobbeltskrueekstrudere bruker vanligvis en elastisk koplingsmetode; som svar på et spesifikt kundekrav, har Yongte-ingeniører spesialdesignet og produsert et parti koniske dobbeltskrueekstrudere med en flensbasert stiv direkte forbindelse – disse enhetene brukes primært til ekstrudering av PVC-vindusprofiler.
 15 2026-09
Hvordan løse problemet med feiljustering av WPC-dørlist?
Forvrengning i WPC-dørforsterkningsstrimler involverer vanligvis de innvendige ribbene, med vanlige tegn inkludert sideforskyvninger eller S-formet vridning, inkonsekvent tykkelse (varierer mellom tykkere og tynnere seksjoner), total vridning og, i alvorlige tilfeller, løsrivelse fra ytterveggen, hulromsfeiljustering eller tilbakeslagsdeformasjon.
Kjernemekanisme: ujevn ekstrudering fra maskinhodet → asymmetrisk formingsmotstand → ujevn kjølekrymping → skjev fordeling av trekkraft.
 14 2026-09
Muggoptimalisering for avfallsplastmaskin
Teamet vårt fullførte nylig en ny runde med ekstruderingsprøveproduksjon for 200*50 mm solide tykke plastprofiler, også kjent som plasttre. Hovedmålet med dette prosjektet er å oppnå standardisert, kontinuerlig og automatisert masseproduksjon av høyytelses solid plasttre ved bruk av plastavfall som råmateriale, fremme teknisk iterasjon og industriell oppgradering av resirkulering av avfallsplast og høyverdig reprosessering.
 11 2026-09
Demontering og montering Parallell dobbel skrue for WPC pelletiseringsmaskin
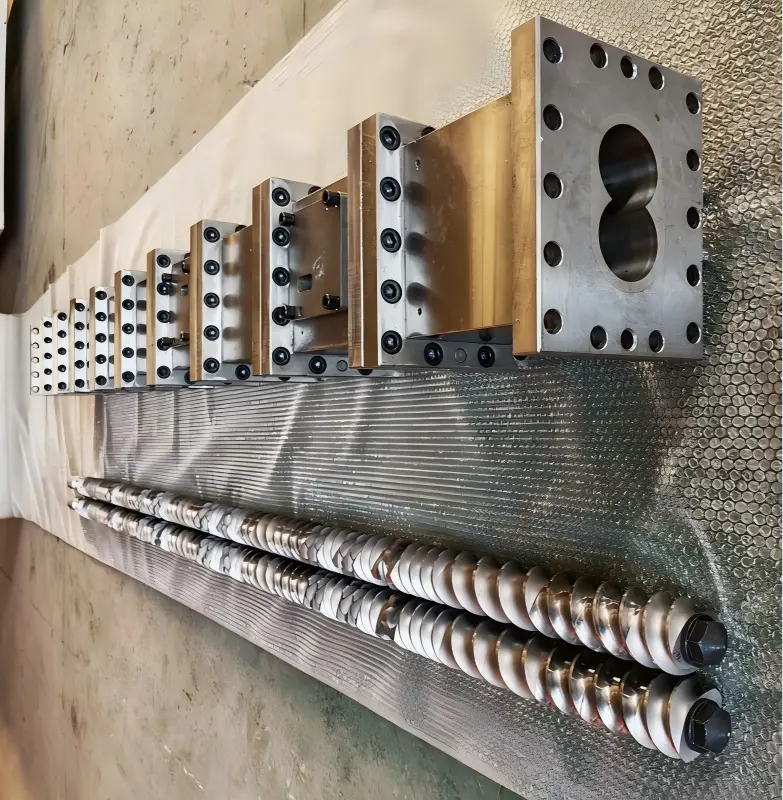
Yongte WPC pelletiseringsmaskin med SH75 parallell dobbelskrueekstruder – Byggeblokk-stil parallelle dobbeltskruer med gjengede komponenter (transportblokker, elteblokker, skjæreblokker). Disse komponentene må betjenes i par med venstre og høyre skruer riktig faset for å sikre riktig faseforhold mellom de to skruene under montering, og derved forhindre komponentinterferens eller unormal utstyrsdrift forårsaket av faseavvik.
 10 2026-09
Årsaker til plutselig skruebrudd under drift av WPC-granulatorekstruder
Brudd på WPC granulator ekstruder parallelle dobbeltskruer gjengede komponenter representerer en sprø bruddmodus; det er sjelden forårsaket av en enkelt faktor som øyeblikkelig overbelastning, men er snarere et resultat av de kombinerte effektene av materialfeil, spenningskonsentrasjon og operasjonelle sjokkbelastninger. Disse årsakene kan klassifiseres i fire hovedkategorier: selve materialet, maskinerings- og monteringsprosesser, produksjons- og driftsforhold og utstyrsfeil.