hvorfor er både vakuumtanken og spraytanken viktige i PE-rørekstruderingslinjen?
I PE-rørekstruderingslinje, hvorfor er både vakuumvanntanken og sprøytevannstanken avgjørende?
PE-rørekstruderingslinje: roller til vakuumvanntanken og sprøytevannstanken
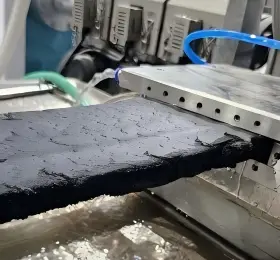
Når PE-rør ekstruderes fra dysen, eksisterer de i en høytemperatursmeltet og myknet tilstand, og mangler en fast ytre diameter og sirkularitet; derfor er rask forming og avkjøling avgjørende for å forhindre at rørene kollapser, deformeres eller avviker fra spesifiserte dimensjonstoleranser. Vakuumvanntanken utfører diameterinnstilling og forming, mens sprøytevannstanken fortsetter kjøleprosessen; de to systemene har distinkte funksjonelle roller.

1. Vakuumvanntank (vakuumtank med konstant diameter, kjerneformingsseksjon)
Funksjon: For å "suge" det fleksible PE-røret, fikse dets ytre diameter og sirkularitet, og samtidig utføre foreløpig kjøling. Prinsipp: Vanntanken fylles med vann, og det skapes et vakuum inne i tanken, noe som resulterer i undertrykk inne i tanken; rørets yttervegg presses deretter tett mot innerveggen av diametertilpasningshylsen ved atmosfærisk trykk, som med makt utvider det smeltede PE-røret til standard ytre diameter, noe som sikrer at røret opprettholder sirkulæriteten uten å flate ut.
· Umiddelbart etter å ha forlatt dysehodet, har rørmaterialet høy temperatur og forblir mykt; på dette stadiet må man unngå plutselig, stort volum påhelling av kaldt vann, da dette vil føre til rask avkjøling av overflaten mens interiøret forblir smeltet, noe som potensielt kan føre til høye indre spenninger, sprekker og deformasjon av rørveggen.
· Vanntemperaturen i vakuumkammeret holdes vanligvis mellom 30–50 °C; det varme vannet brukes til å forme, gradvis spre varme.
· Låsing av ytre diameter ved hjelp av vakuumundertrykk er den mest kritiske stasjonen for å sikre dimensjonstoleransene til rørmaterialet og forhindre ovalitet.
· Samtidig omslutter vannfilmen røret, og gir innledende kjøling som fremmer dannelsen av et solid hudlag på røroverflaten; dette laget gir tilstrekkelig stivhet til å forhindre rørkollaps.
I fravær av en vakuumvanntank, vil det ekstruderte PE-røret bli mykt og saggy, vise inkonsekvente ytre diametre og vise overdreven ovalitet, noe som gjør det umulig å oppfylle de nasjonale standarddimensjonene.

2. Sprayvanntank (kjølevannstank, bakre kjøleseksjon)
Funksjon: For å oppnå dyp og vedvarende kjøling, bringe hele røret til en temperatur nær omgivelsestemperaturen. Etter vakuumforming har den ytre veggen av røret allerede stivnet, men den indre temperaturen på rørveggen forblir høy, og kjernelaget forblir mykt; følgelig vil røret fortsatt deformeres under mekanisk påkjenning. Sprøytekammeret bruker høytrykksvanntåke for å sprøyte den ytre veggen av røret jevnt fra alle sider, og kontinuerlig spre den indre varmen til rørveggen:
· Flertrinns sonesprøyting, med lavere vanntemperatur (romtemperatur);
· Påfør jevn spray fra alle sider for å hindre rørbøyning forårsaket av ensrettet kjøling;
· Reduser gradvis den totale temperaturen på rørmaterialet til hele rørveggen er fullstendig herdet og røret går inn i trekkemaskinen;
· Sammenlignet med nedsenkingskjøling er spraykjøling mindre utsatt for å få bobler til å feste seg til rørveggene, gir jevnere kjøling og resulterer i lavere indre spenninger i rørmaterialet.
Hvis kun et vakuumkammer brukes og det ikke er noe sprøytekammer tilstede, vil temperaturen i kjerneområdet av røret være høy, noe som får røret til å strekke seg og deformeres under trekkkrefter; etter kutting er den tilbøyelig til å hoppe tilbake og bøye seg.

oppsummere
Vakuumtank = primært for forming, med mild avkjøling: undertrykk påføres røret for å sikre ytre diameter og rundhet;
Sprayvanntank = Primært for kjøling, med ekstra stabilisering: avkjøl og herd rørmaterialene fra utsiden til innsiden for å forhindre påfølgende deformasjon.
Dermed er disse to prosessene sekvensielle og funksjonelt komplementære nøkkeltrinn i PE-rørekstruderingsprosessen; fraværet av noen av dem ville gjøre det umulig å produsere PE-rør som oppfyller de nødvendige spesifikasjonene for dimensjonspresisjon og mekanisk ytelse. Følgelig er begge uunnværlige komponenter i produksjonslinjekonfigurasjonen.
Relaterte nyheter
- Fordelene med Rubber Soaker vanningsrør kontra tradisjonelle vanningsrør
- Kan Yongte levere nøkkelferdig prosjekttjeneste for WPC-terrasseanlegg?
- 200x50 mm resirkulert trelastmaskin av massiv plast testet med suksess
- Yongte WPC kolonnefremstillingsmaskin med co-ekstrudering er vellykket testet
- Hvordan kan plastfilmavfall brukes til å produsere tre-plastkomposittprodukter (WPC)?
- Temperaturinnstilling for WPC-ekstruderingsmaskin
Legg igjen en melding